Áp lực phun cát thường được điều chỉnh trong khoảng 25 – 110 PSI tùy theo vật liệu và mục đích xử lý bề mặt. Với thép, kết cấu kim loại hoặc tẩy rỉ nặng, mức 85 – 110 PSI giúp làm sạch nhanh và tạo độ nhám đạt chuẩn. Đối với vật liệu mềm như nhôm, gỗ hoặc bề mặt mỏng, áp lực thấp hơn sẽ hạn chế biến dạng và đảm bảo hiệu quả làm sạch an toàn.
Áp lực phun cát là gì?
Áp lực phun cát là áp suất của dòng khí nén hoặc dòng nước (đối với phun cát ướt) dùng để gia tốc hạt mài trước khi va chạm vào bề mặt vật liệu. Thông số này thường được đo bằng đơn vị PSI (Pounds per Square Inch) hoặc bar.
Áp lực phun quyết định:
- Tốc độ bay của hạt mài.
- Lực va đập lên bề mặt.
- Hiệu quả loại bỏ rỉ sét và lớp sơn cũ.
- Độ nhám sau xử lý.
- Mức tiêu hao hạt mài.
- Tuổi thọ của nozzle và thiết bị.
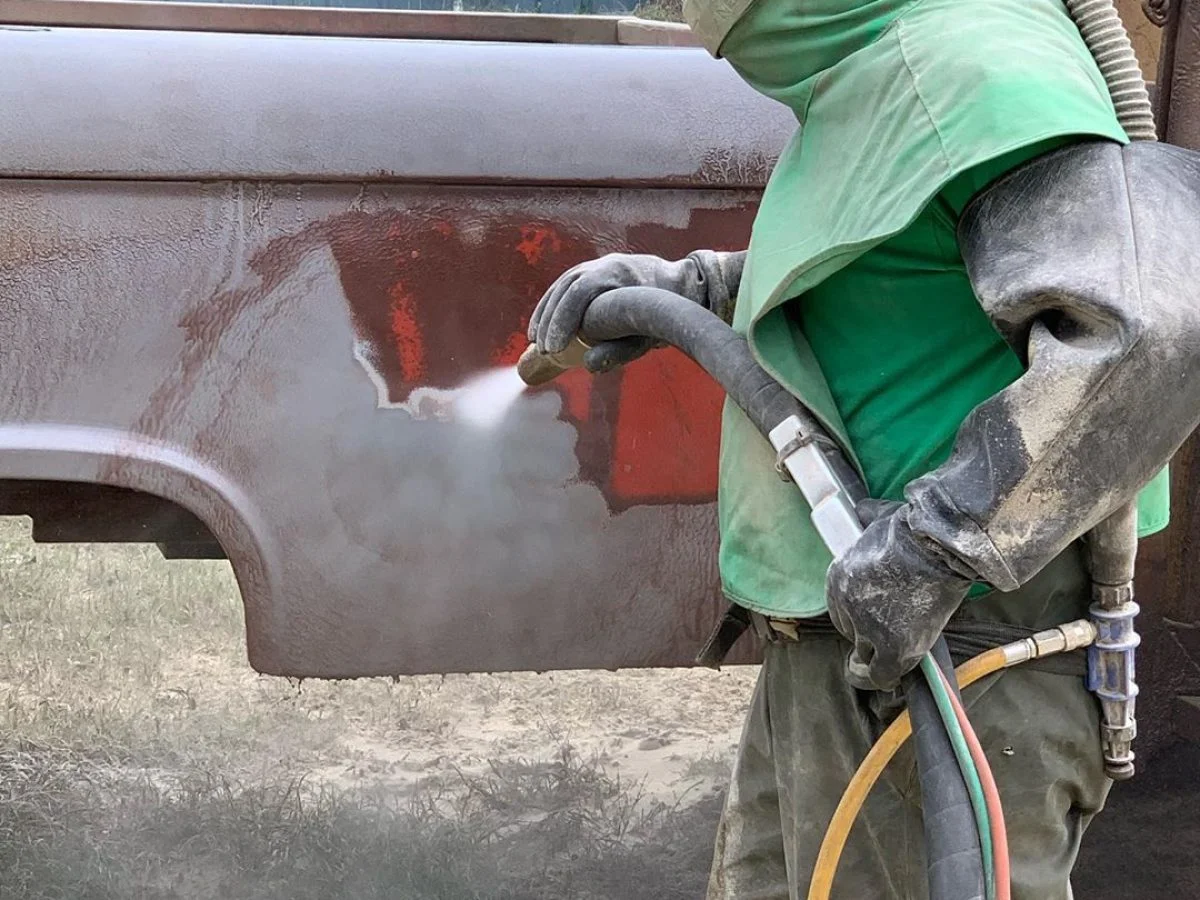
Việc lựa chọn áp lực phù hợp không chỉ giúp đạt chất lượng bề mặt mong muốn mà còn kéo dài tuổi thọ của hệ thống phun cát.
Vì sao áp lực phun cát quá cao gây nhiều vấn đề?
Nhiều người cho rằng áp lực càng lớn thì tốc độ làm sạch càng nhanh. Thực tế, sau một ngưỡng nhất định, hiệu quả làm sạch không tăng đáng kể nhưng mức độ hao mòn thiết bị lại tăng rất nhanh.
Khi áp lực vượt quá thông số khuyến nghị của nhà sản xuất, hạt mài di chuyển với vận tốc rất lớn. Điều này khiến chúng va đập mạnh vào bề mặt vật liệu, thành ống dẫn và nozzle, làm gia tăng nguy cơ vỡ hạt, sinh bụi và giảm tuổi thọ của toàn bộ hệ thống. Ngoài ra, áp lực quá cao còn khiến lưu lượng khí nén tiêu thụ nhiều hơn, làm tăng chi phí điện năng và giảm hiệu quả kinh tế trong quá trình vận hành.
Dấu hiệu cho thấy áp lực phun đang quá cao
Doanh nghiệp có thể nhận biết tình trạng áp lực vượt mức thông qua một số dấu hiệu sau:
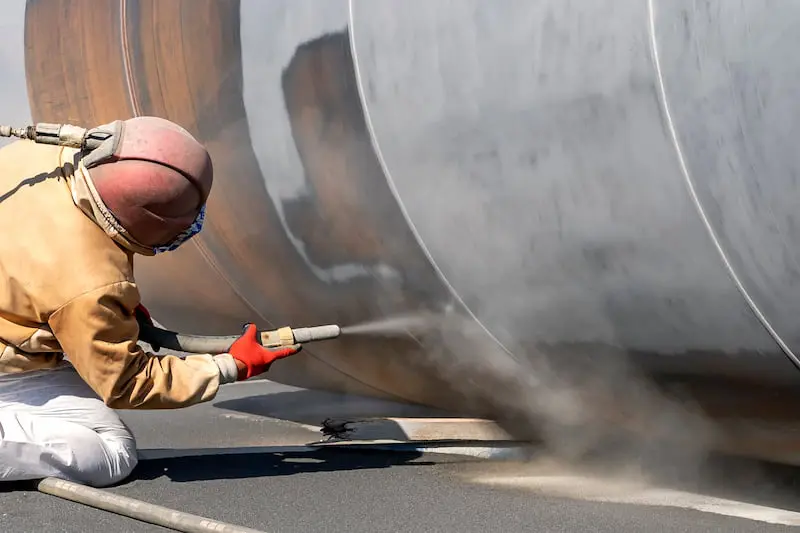
- Hạt mài vỡ nhanh bất thường.
- Lượng bụi phát sinh nhiều.
- Nozzle mòn nhanh.
- Đường ống rung mạnh.
- Máy nén khí hoạt động liên tục.
- Bề mặt kim loại xuất hiện các vết cắt sâu ngoài yêu cầu.
- Hao hụt hạt mài lớn.
- Chi phí vật tư tăng nhanh.
Nếu xuất hiện đồng thời nhiều dấu hiệu trên, cần kiểm tra ngay hệ thống khí nén và áp suất đầu ra để tránh ảnh hưởng đến chất lượng sản xuất.
Áp lực phun quá cao gây vỡ hạt mài như thế nào?
Tăng lực va đập giữa các hạt
Ở áp lực lớn, hạt mài không chỉ va chạm với bề mặt mà còn va chạm với nhau trong quá trình di chuyển qua ống dẫn và nozzle. Những va đập này tạo ra các vết nứt vi mô khiến hạt nhanh chóng bị vỡ thành các mảnh nhỏ.
Gia tăng ứng suất bên trong hạt
Mỗi loại hạt mài đều có giới hạn chịu va đập. Khi vận tốc vượt quá ngưỡng thiết kế, ứng suất bên trong hạt tăng lên và làm giảm khả năng tái sử dụng. Đây là nguyên nhân khiến hạt thép, hạt bi thép hoặc hạt thủy tinh bị hao hụt nhanh dù chất lượng ban đầu tốt.
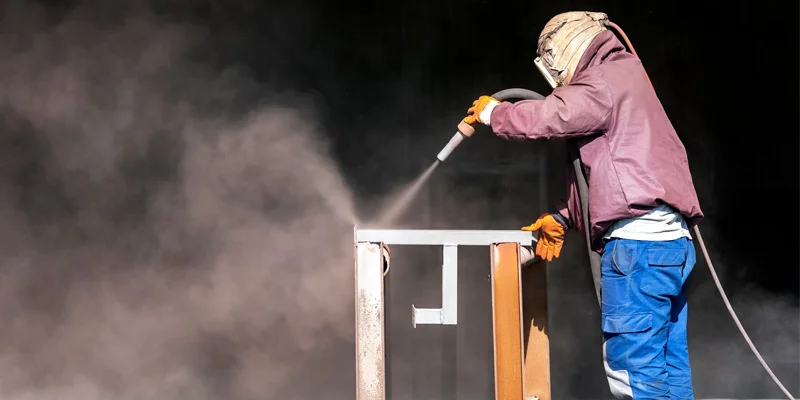
Sinh nhiều bụi mịn
Hạt bị vỡ tạo thành bụi kim loại hoặc bụi khoáng. Điều này không chỉ làm giảm hiệu quả làm sạch mà còn ảnh hưởng đến hệ thống lọc bụi và môi trường làm việc.
Tại sao áp lực cao dễ gây tắc nozzle?
Tắc nozzle phun cát là một trong những sự cố phổ biến làm gián đoạn quá trình xử lý bề mặt và tăng chi phí bảo trì. Một trong những nguyên nhân chính là áp lực phun quá cao, khiến hạt mài bị phá vỡ nhanh, tích tụ trong đường cấp liệu và vòi phun, cụ thể như sau:
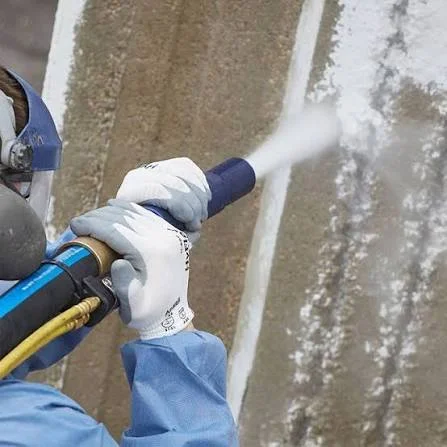
- Hạt vỡ tích tụ trong vòi phun: Khi số lượng hạt mài bị nghiền nhỏ tăng lên, các mảnh vụn có thể kết hợp với bụi, gỉ sét hoặc tạp chất để tạo thành các điểm nghẽn trong nozzle.
- Tạp chất không được tách lọc: Nếu hệ thống thu hồi không loại bỏ hết bụi và hạt vỡ, chúng sẽ tiếp tục đi vào đường cấp liệu và làm tăng nguy cơ tắc nghẽn.
- Nozzle bị mòn không đều: Áp lực lớn khiến thành nozzle bị mài mòn nhanh hơn. Sau một thời gian, đường kính trong của vòi thay đổi, làm dòng hạt phân bố không đều và dễ phát sinh hiện tượng kẹt vật liệu.
Hao mòn thiết bị khi vận hành ở áp lực cao
Không chỉ hạt mài bị ảnh hưởng, nhiều bộ phận của hệ thống cũng xuống cấp nhanh hơn:
- Mòn nozzle: Nozzle là bộ phận chịu ma sát lớn nhất. Khi áp lực tăng, tốc độ dòng hạt lớn hơn làm vật liệu chế tạo nozzle bị bào mòn nhanh chóng.
- Mòn đường ống dẫn: Các đoạn cong trong đường ống là vị trí chịu tác động mạnh nhất của hạt mài. Nếu áp lực vượt mức khuyến nghị, thành ống sẽ nhanh mỏng và có nguy cơ rò rỉ.
- Giảm tuổi thọ van điều khiển: Van định lượng hạt và van khí phải làm việc với áp suất lớn trong thời gian dài, khiến gioăng kín và bề mặt van nhanh bị mài mòn.
- Tăng tải cho máy nén khí: Máy nén khí phải hoạt động liên tục để duy trì áp suất cao, dẫn đến tiêu hao điện năng lớn hơn và giảm tuổi thọ của động cơ.
Mức áp lực phun cát phù hợp theo từng vật liệu
Lựa chọn áp lực cần dựa trên độ cứng của vật liệu nền và yêu cầu xử lý bề mặt:
| Vật liệu | Áp lực khuyến nghị |
| Gỗ | 25 – 40 PSI |
| Nhôm | 35 – 60 PSI |
| Inox | 50 – 80 PSI |
| Thép tấm | 70 – 90 PSI |
| Kết cấu thép | 85 – 110 PSI |
| Bê tông | 80 – 100 PSI |
Các giá trị trên chỉ mang tính tham khảo. Trong thực tế, cần điều chỉnh theo loại hạt mài, kích thước nozzle và công suất máy nén khí.
Cách điều chỉnh áp lực phun cát đúng kỹ thuật
Để hệ thống phun cát hoạt động ổn định và đạt hiệu suất cao, người vận hành cần biết cách điều chỉnh áp lực phun cát theo từng ứng dụng thực tế như sau:
- Kiểm tra đồng hồ áp suất: Đồng hồ áp suất cần được hiệu chuẩn định kỳ để đảm bảo thông số hiển thị chính xác. Đồng hồ sai lệch có thể khiến người vận hành thiết lập áp lực không phù hợp.
- Điều chỉnh từng bước: Không nên tăng áp lực đột ngột. Bạn hãy điều chỉnh từ mức thấp lên cao, đồng thời quan sát khả năng làm sạch và mức tiêu hao hạt mài để xác định thông số tối ưu.
- Kết hợp với đúng loại hạt mài: Hạt lớn thường yêu cầu áp lực cao hơn để đạt hiệu quả làm sạch, trong khi hạt nhỏ chỉ cần áp lực trung bình để tránh vỡ vụn.
- Kiểm tra khoảng cách phun: Khoảng cách giữa nozzle và bề mặt cũng ảnh hưởng đến hiệu quả xử lý. Nếu đứng quá gần, lực va đập sẽ tăng mạnh dù áp lực không đổi. Khoảng cách phù hợp giúp phân bố năng lượng đồng đều và hạn chế hao mòn.
Câu hỏi thường gặp
1. Áp lực phun cát bao nhiêu là phù hợp?
Tùy thuộc vào vật liệu và mục đích xử lý, áp lực thường nằm trong khoảng 25 – 110 PSI. Đối với thép và kết cấu kim loại, mức 85 – 110 PSI được sử dụng phổ biến.
2. Áp lực càng cao có làm sạch càng nhanh không?
Không hoàn toàn. Sau một mức áp lực nhất định, hiệu quả làm sạch tăng không đáng kể nhưng hạt mài, nozzle và thiết bị sẽ bị hao mòn nhanh hơn.
3. Vì sao nozzle thường xuyên bị tắc?
Nguyên nhân phổ biến gồm hạt mài bị vỡ, bụi tích tụ, tạp chất trong hệ thống, độ ẩm cao hoặc nozzle đã bị mài mòn sau thời gian dài sử dụng.
4. Làm sao để giảm hao hụt hạt mài?
Cần lựa chọn áp lực phù hợp, sử dụng hạt mài chất lượng, kiểm soát độ ẩm khí nén, bảo dưỡng hệ thống định kỳ và loại bỏ hạt vỡ trong quá trình thu hồi.
Kết luận
Áp lực phun cát là thông số ảnh hưởng trực tiếp đến hiệu quả làm sạch, tuổi thọ hạt mài và độ bền của thiết bị. Thiết lập áp lực đúng theo từng loại vật liệu, kết hợp với bảo dưỡng hệ thống và lựa chọn hạt mài phù hợp sẽ giúp hạn chế vỡ hạt mài, tắc nozzle, tối ưu năng suất và giảm đáng kể chi phí vận hành trong các ứng dụng phun cát công nghiệp. Để cập nhật thêm thông tin liên quan, bạn hãy ghé qua website của JieChu Việt Nam nhé!