Độ sạch SA 1 trong phun cát là cấp độ làm sạch nhẹ theo tiêu chuẩn ISO 8501-1, được áp dụng để loại bỏ bụi bẩn, dầu mỡ, rỉ sét và vảy cán bám lỏng lẻo trên bề mặt kim loại. Sau khi xử lý, các lớp rỉ hoặc sơn cũ còn bám chắc vẫn được phép tồn tại. Tiêu chuẩn SA 1 phù hợp với các công trình không yêu cầu chống ăn mòn cao, giúp cải thiện bề mặt trước khi sơn phủ hoặc bảo dưỡng định kỳ.
Độ sạch SA 1 là gì?
Độ sạch SA 1 là mức làm sạch bằng phương pháp phun hạt mài, thường được gọi là làm sạch bằng kỹ thuật phun cát nhẹ hoặc light blast-cleaning. Đây là cấp độ thấp nhất trong nhóm các mức làm sạch bằng phun hạt mài theo ISO 8501-1.
Ở cấp SA 1, quá trình phun không nhằm loại bỏ hoàn toàn lớp rỉ sét, sơn cũ hoặc lớp oxit bám chắc trên nền kim loại. Mục tiêu chính là loại bỏ những tạp chất và lớp ăn mòn bám lỏng lẻo, đồng thời tạo trạng thái bề mặt sạch hơn so với trước khi xử lý.

Sau khi đạt SA 1, bề mặt thường không có:
- Dầu mỡ và các chất bẩn dễ loại bỏ.
- Bụi, đất hoặc tạp chất bám trên bề mặt.
- Vảy cán, oxit kim loại bong tróc.
- Rỉ sét hoặc sơn cũ không bám chắc.
- Các lớp vật liệu có nguy cơ bong ra trong quá trình sơn phủ.
Tuy nhiên, SA 1 không yêu cầu bề mặt kim loại phải sạch hoàn toàn. Các vùng rỉ, sơn hoặc lớp oxit còn bám chắc có thể vẫn quan sát được sau khi phun.
Độ sạch SA 1 theo tiêu chuẩn ISO 8501-1
ISO 8501-1 là tiêu chuẩn phổ biến dùng để đánh giá trực quan mức độ chuẩn bị bề mặt thép trước khi sơn hoặc phủ bảo vệ. Hệ thống cấp độ làm sạch bằng phun hạt mài thường gồm: Trong đó, SA 1 là mức xử lý cơ bản nhất. Vì vậy, không nên đánh đồng SA 1 với SA 2 hoặc SA 2½. Mỗi cấp độ phục vụ một yêu cầu kỹ thuật và hệ thống sơn bảo vệ khác nhau.
Khi nghiệm thu, bề mặt sau phun cát nên được so sánh với hình ảnh hoặc mẫu chuẩn trực quan tương ứng của ISO 8501-1. Việc đánh giá không nên chỉ dựa vào cảm quan chung như “bề mặt đã sạch”.
Bề mặt trước và sau khi đạt SA 1
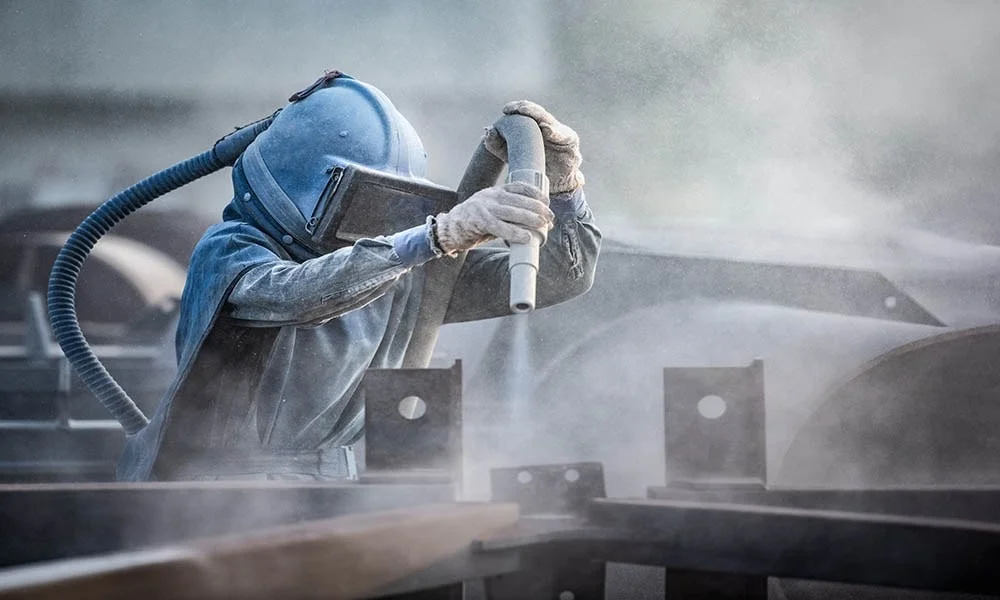
Trước khi phun, thép thường có thể tồn tại nhiều dạng tạp chất như rỉ sét, vảy cán, sơn cũ, bụi hoặc dầu mỡ. Quá trình phun hạt mài tác động lên bề mặt với mục đích bóc tách các lớp vật liệu không bám chắc. Sau xử lý SA 1, bề mặt có sự cải thiện nhưng không nhất thiết chuyển hoàn toàn sang màu kim loại đồng đều.
Đặc điểm quan trọng của bề mặt SA 1 là:
- Các lớp bám lỏng lẻo được loại bỏ.
- Những phần rỉ hoặc sơn bám chắc vẫn có thể còn lại.
- Bề mặt sạch hơn và thích hợp cho một số công tác bảo trì.
- Mức độ làm sạch thấp hơn đáng kể so với SA 2 và SA 2½.
- Khả năng tạo nền cho hệ sơn chống ăn mòn cao cấp bị hạn chế hơn các cấp làm sạch cao.
Do đó, nếu công trình yêu cầu tuổi thọ lớp phủ dài hoặc làm việc trong môi trường ăn mòn mạnh, cần xem xét cấp làm sạch cao hơn.
Quy trình thực hiện độ sạch SA 1 trong phun cát
Để đạt độ sạch SA 1 ổn định, quy trình không chỉ bao gồm thao tác phun hạt mài mà cần kiểm soát từ khâu chuẩn bị bề mặt đến nghiệm thu.
Bước 1: Kiểm tra bề mặt ban đầu
Trước khi phun, cần xác định vật liệu nền, tình trạng rỉ sét, lớp sơn cũ, vảy cán và các chất nhiễm bẩn. Việc kiểm tra giúp lựa chọn áp suất, loại hạt mài và phương pháp xử lý phù hợp.
Bước 2: Loại bỏ dầu mỡ và chất bẩn
Dầu mỡ có thể làm giảm hiệu quả làm sạch của hạt mài và ảnh hưởng đến lớp sơn sau này. Vì vậy, những chất bẩn dạng dầu cần được xử lý trước khi phun. Không nên sử dụng phun hạt mài để thay thế hoàn toàn cho công đoạn tẩy dầu mỡ.
Bước 3: Chuẩn bị thiết bị phun
Thiết bị có thể gồm máy phun cát, bình chứa hạt mài, súng hoặc vòi phun, hệ thống khí nén và thiết bị bảo hộ. Trước khi vận hành cần kiểm tra:
- Áp suất khí nén.
- Tình trạng vòi phun.
- Đường ống dẫn khí và hạt mài.
- Chất lượng và độ sạch của hạt mài.
- Hệ thống thu gom bụi.
- Thiết bị bảo hộ người vận hành.

Bước 4: Tiến hành phun hạt mài
Vòi phun được hướng vào bề mặt với khoảng cách và góc phun phù hợp. Người vận hành di chuyển vòi đều tay để làm sạch những khu vực có vật liệu bám lỏng. Với yêu cầu SA 1, không nhất thiết phải phun liên tục đến khi toàn bộ rỉ sét hoặc lớp sơn cũ biến mất. Mức độ xử lý cần dựa trên tiêu chuẩn nghiệm thu đã thống nhất.
Bước 5: Làm sạch bụi sau phun
Sau khi phun, bụi và hạt mài còn sót lại cần được loại bỏ bằng khí sạch, bàn chải phù hợp hoặc phương pháp được quy định trong quy trình. Bề mặt cần được kiểm tra để bảo đảm không còn các tạp chất dễ bong trước khi chuyển sang công đoạn tiếp theo.
Bước 6: Kiểm tra và nghiệm thu
Bề mặt sau phun được đánh giá bằng phương pháp trực quan, đối chiếu với mẫu chuẩn của ISO 8501-1. Nếu bề mặt đạt yêu cầu, có thể chuyển sang công đoạn sơn hoặc phủ bảo vệ theo hệ thống đã thiết kế.
Cách đánh giá độ sạch SA 1
Đánh giá SA 1 chủ yếu dựa trên quan sát trực quan và so sánh với các ảnh tham chiếu trong tiêu chuẩn ISO 8501-1. Người kiểm tra cần chú ý đến mức độ loại bỏ các vật liệu bám không chắc trên bề mặt. Không nên yêu cầu bề mặt phải sáng đồng đều như SA 2½ hoặc SA 3.
Các tiêu chí cần quan sát bao gồm:
- Rỉ sét bong tróc đã được loại bỏ.
- Vảy cán không bám chắc đã được loại bỏ.
- Sơn cũ bong hoặc không bám chắc đã được loại bỏ.
- Bụi và tạp chất dễ nhìn thấy đã được làm sạch.
- Không còn các mảng vật liệu có nguy cơ bong ra rõ ràng.
Các phần rỉ, sơn hoặc oxit bám chắc có thể vẫn tồn tại. Đây là điểm cần lưu ý khi phân biệt SA 1 với các cấp độ làm sạch cao hơn.
Độ sạch SA 1 có phù hợp để sơn phủ không?
SA 1 có thể được sử dụng trước khi sơn trong một số trường hợp, nhưng không phải hệ sơn nào cũng phù hợp với cấp độ làm sạch này. Khả năng sử dụng SA 1 phụ thuộc vào:
- Môi trường làm việc của kết cấu.
- Mức độ ăn mòn dự kiến.
- Loại sơn sử dụng.
- Tuổi thọ thiết kế của lớp phủ.
- Yêu cầu của chủ đầu tư.
- Quy định trong tài liệu kỹ thuật của nhà sản xuất sơn.
- Tiêu chuẩn chuẩn bị bề mặt được dự án quy định.
Đối với công trình ngoài trời, môi trường biển, nhà máy hóa chất hoặc khu vực có nguy cơ ăn mòn cao, việc sử dụng SA 1 có thể không đáp ứng yêu cầu của hệ sơn bảo vệ. Trong những trường hợp này, cấp làm sạch cao hơn như SA 2½ thường được cân nhắc để tạo nền phù hợp hơn cho lớp phủ chống ăn mòn.
Yêu cầu sơn phủ sau khi phun SA 1
Sau khi hoàn thành làm sạch, bề mặt nên được sơn phủ trong khoảng thời gian phù hợp với điều kiện môi trường và yêu cầu của hệ sơn. Điều quan trọng là không nên để bề mặt thép đã xử lý tiếp xúc lâu với môi trường ẩm, bụi hoặc chất gây nhiễm bẩn trước khi sơn.

Trước khi sơn cần kiểm tra:
- Bề mặt có sạch bụi hay không.
- Có dấu hiệu tái rỉ hay không.
- Có dầu mỡ hoặc chất nhiễm bẩn hay không.
- Độ khô của bề mặt.
- Điều kiện nhiệt độ và độ ẩm.
- Nhiệt độ bề mặt so với điểm sương.
- Yêu cầu độ nhám nếu hệ sơn quy định.
Nếu bề mặt xuất hiện tái rỉ hoặc nhiễm bẩn trước khi sơn, cần xử lý lại thay vì tiếp tục phủ sơn.
SA 1 có cần đo độ nhám bề mặt không?
Độ sạch và độ nhám là hai đặc tính khác nhau. SA 1 cho biết mức độ loại bỏ vật liệu và chất bẩn trên bề mặt theo phương pháp chuẩn bị bề mặt. Trong khi đó, độ nhám thể hiện đặc điểm hình học của bề mặt sau khi phun hạt mài. Do đó, không thể kết luận bề mặt đạt SA 1 chỉ dựa vào một giá trị độ nhám cụ thể.
Nếu hệ thống sơn yêu cầu độ nhám nhất định, thông số này cần được quy định riêng trong hồ sơ kỹ thuật của dự án. Khi đó, đơn vị thi công có thể sử dụng các phương pháp đo độ nhám phù hợp để kiểm soát.
Khi nào nên sử dụng độ sạch SA 1?
SA 1 thường được cân nhắc trong các trường hợp:
- Bảo dưỡng kết cấu thép định kỳ.
- Làm sạch lớp rỉ hoặc sơn bong tróc.
- Xử lý bề mặt trước một hệ sơn không yêu cầu mức chuẩn bị quá cao.
- Các công trình có mức độ ăn mòn thấp đến trung bình.
- Các hạng mục cần tối ưu thời gian và chi phí làm sạch.
Ngược lại, nếu công trình yêu cầu độ bền lớp phủ cao, hoạt động trong môi trường biển hoặc hóa chất, cần trao đổi với đơn vị kỹ thuật để lựa chọn cấp độ làm sạch phù hợp thay vì mặc định sử dụng SA 1.
Lưu ý khi thi công phun cát đạt SA 1
Để kết quả ổn định, đơn vị thi công cần kiểm soát đồng thời thiết bị, vật liệu phun và điều kiện môi trường. Một số lưu ý quan trọng gồm:
- Không phun lên bề mặt còn dầu mỡ mà chưa xử lý.
- Sử dụng hạt mài phù hợp với vật liệu nền.
- Kiểm soát áp suất và khoảng cách vòi phun.
- Không phun quá mức cần thiết nếu dự án chỉ yêu cầu SA 1.
- Làm sạch bụi sau khi phun.
- Kiểm tra nguy cơ tái rỉ trước khi sơn.
- Tuân thủ yêu cầu về nhiệt độ, độ ẩm và điểm sương.
- Đối chiếu bề mặt với mẫu chuẩn khi nghiệm thu.
- Tuân thủ đầy đủ quy định an toàn khi vận hành thiết bị phun hạt mài.
Kết luận
Độ sạch SA 1 trong phun cát là cấp độ làm sạch nhẹ, tập trung loại bỏ rỉ sét, vảy cán, sơn cũ và tạp chất bám lỏng lẻo trên bề mặt thép. Đây là lựa chọn phù hợp cho một số công tác bảo trì và các hệ thống sơn không yêu cầu mức chuẩn bị bề mặt quá cao. Bạn hãy lưu lại bài viết ngay để sử dụng khi cần thiết nhé!