Giảm hao hụt hạt bi thép khi phun cát là yếu tố quan trọng giúp doanh nghiệp tối ưu chi phí vật tư và duy trì hiệu suất làm sạch bề mặt. Tình trạng thất thoát thường liên quan đến áp lực phun quá cao, hệ thống thu hồi kém hiệu quả, phụ tùng hao mòn hoặc chọn sai loại bi thép. Việc kiểm soát đúng kỹ thuật sẽ giúp kéo dài tuổi thọ hạt mài và nâng cao hiệu quả vận hành.
Tìm hiểu khái niệm hao hụt hạt bi thép bất thường
Trước khi đi sâu vào các lỗi kỹ thuật khi phun cát, cần phân biệt rõ hai khái niệm: Hao mòn cơ học tự nhiên và hao hụt bất thường hạt bi thép do vận hành.
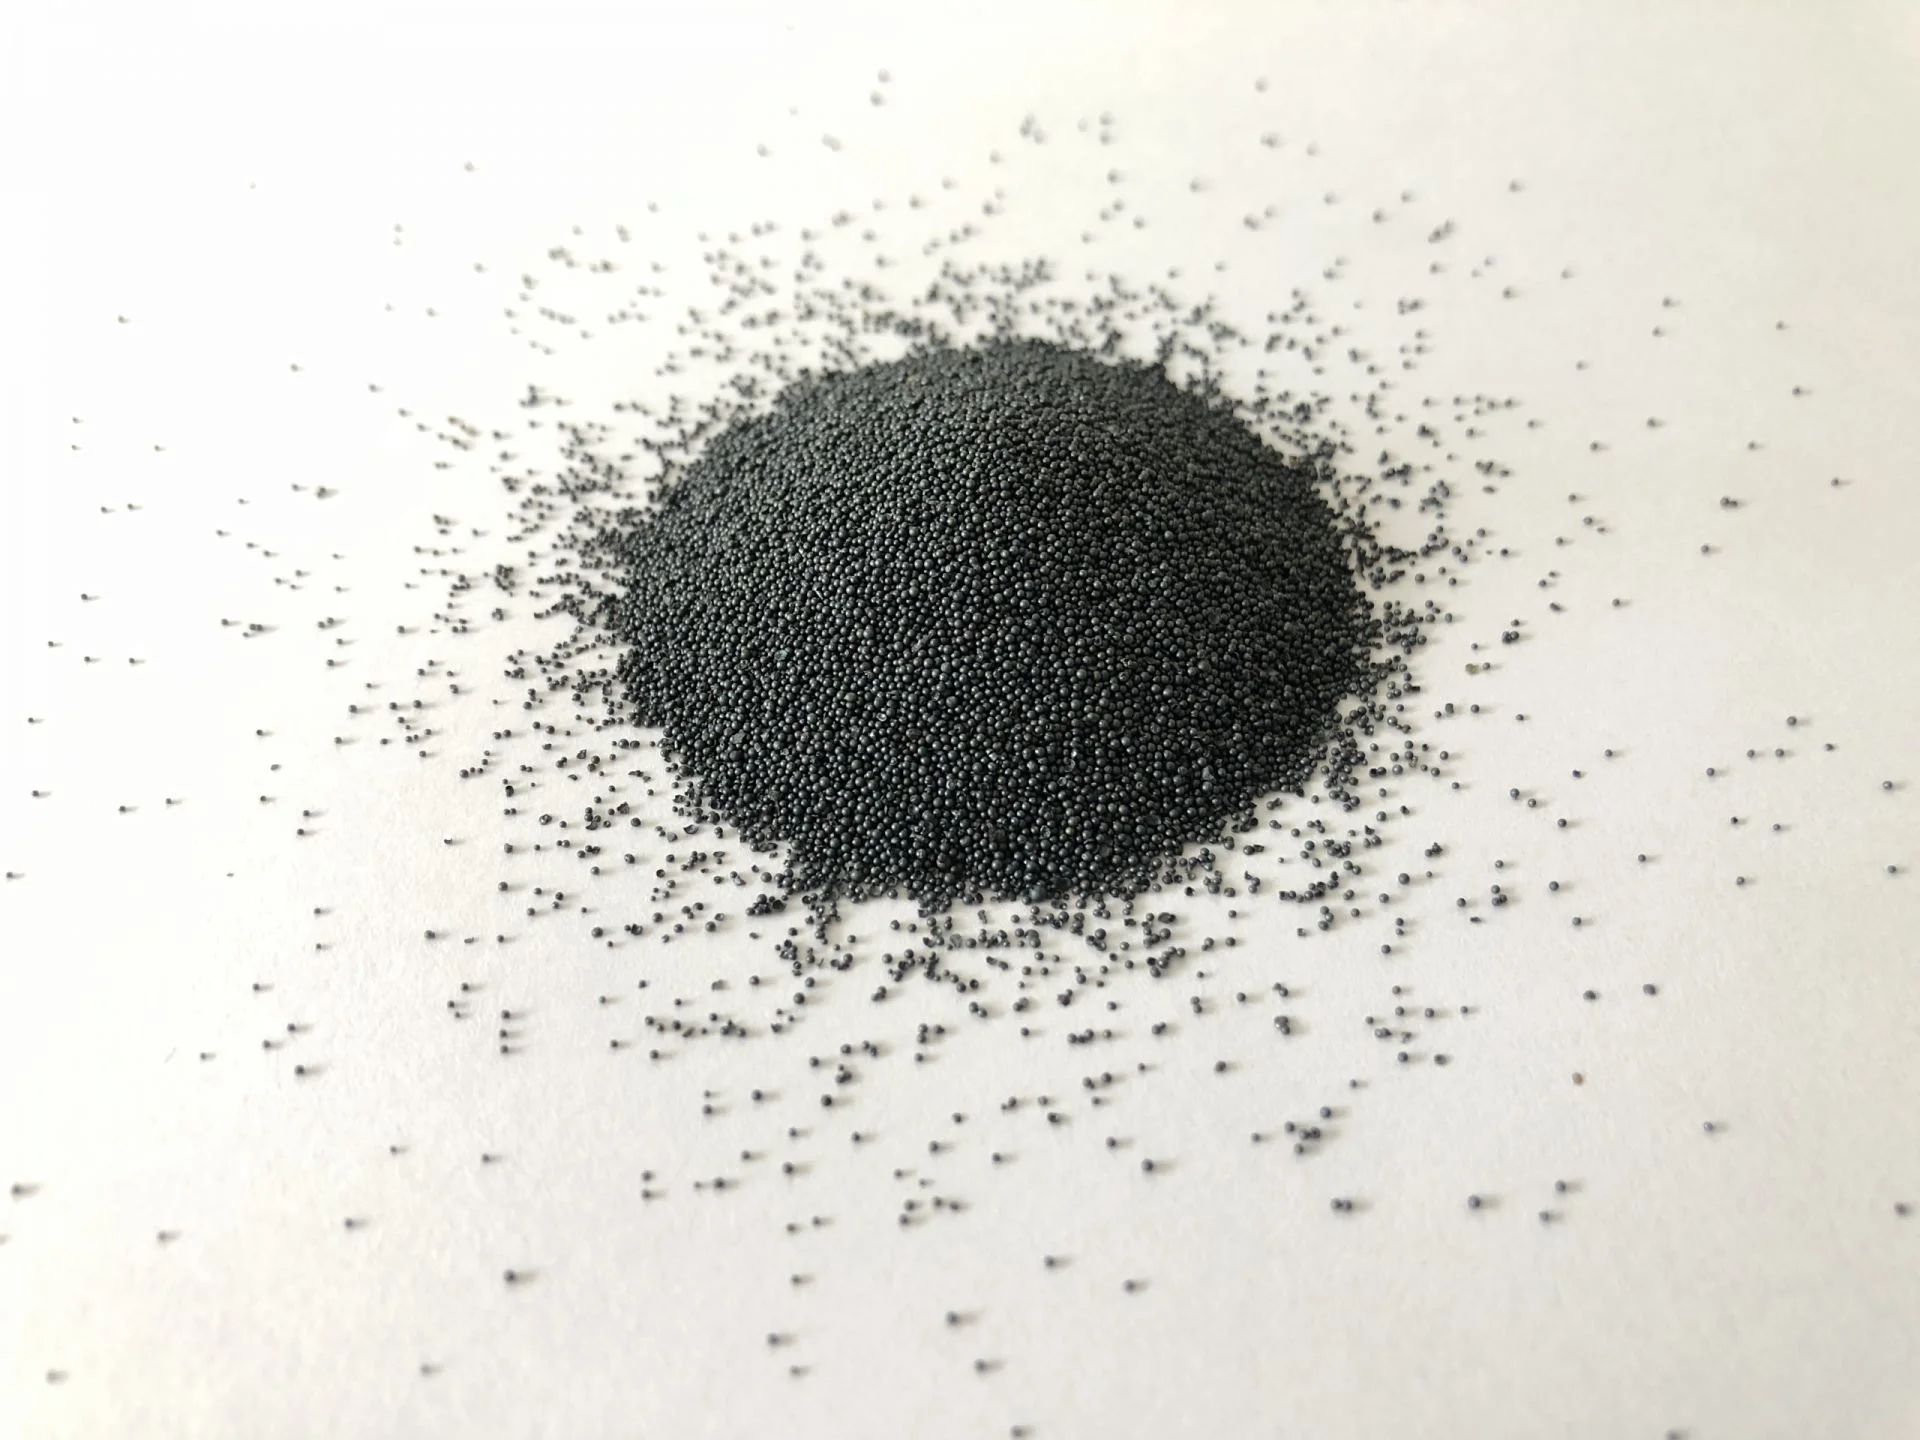
- Hao mòn tự nhiên: Khi phun cát vào bề mặt phôi thép với vận tốc từ 50 – 100 m/s, hạt bi thép phải chịu lực phản lực cực kỳ lớn. Qua hàng trăm chu kỳ va đập, cấu trúc thớ kim loại của hạt sẽ xuất hiện các vết nứt mỏi, dẫn đến việc hạt bị bong tróc các lớp vi mô bên ngoài hoặc vỡ đôi, vỡ ba.
- Hao hụt bất thường: Là tình trạng lượng bi thép suy giảm nhanh chóng sau mỗi ca làm việc vượt quá định mức của nhà sản xuất, nhưng không phải do hạt bị vỡ vụn tự nhiên, mà do hạt bị thất thoát ra môi trường, bị hút bỏ sai quy trình hoặc do lỗi thiết bị.
Theo chuyên gia Nguyễn Thế Hạnh, nếu tỷ lệ tiêu hao hạt bi thép cao hơn 1.5 – 2.5 kg cho mỗi giờ phun (tùy thuộc vào công suất máy và loại phôi), hệ thống của bạn chắc chắn đang gặp lỗi kỹ thuật hoặc lỗi vận hành cần được can thiệp ngay lập tức.
Top 4 nguyên nhân hàng đầu gây hao hụt hạt bi thép
Sự hao hụt của hạt bi thép trong quá trình phun cát phun bi thường xuất phát từ sự cộng hưởng của các yếu tố sau:
Cân chỉnh bộ phân tách dòng khí sai thông số
Bộ phân tách dòng khí là “trái tim” của hệ thống tuần hoàn hạt. Nhiệm vụ của nó là dùng một luồng khí nén đi ngang qua màng hạt mài đang rơi để hút các hạt cát, bụi bẩn và các hạt bi thép đã vỡ vụn đưa vào thùng chứa chất thải, chỉ giữ lại hạt bi thép đạt kích thước chuẩn để tái sử dụng.
- Nếu lực hút quá mạnh: Luồng khí sẽ hút bay cả các hạt bi thép nguyên vẹn, kích thước lớn vào thùng chứa bụi. Đây là nguyên nhân hàng đầu gây thất thoát hàng tấn bi thép chất lượng cao một cách lãng phí.
- Nếu lực hút quá yếu: Các hạt vỡ mịn và bụi bẩn không được loại bỏ, chúng quay lại buồng phun, làm giảm năng suất và tiếp tục phá hủy các hạt nguyên vẹn khác do ma sát hỗn tạp.
Áp lực khí nén hoặc tốc độ đĩa phun vượt ngưỡng
Vận tốc của hạt bi thép tỷ lệ thuận với áp lực khí nén (đối với máy phun khí) hoặc tốc độ quay của cánh gạt (đối với máy phun bi cánh văng).
- Khi người vận hành cố tình đẩy áp lực khí nén vượt quá 7.5 – 8 bar hoặc tăng tốc độ motor đĩa phun quá cao nhằm “rút ngắn thời gian”, động năng của hạt bi thép lúc va chạm sẽ vượt quá giới hạn bền mỏi của vật liệu thép.
- Kết quả là hạt bi thép bị phá hủy cấu trúc tinh thể nhanh gấp 3 – 4 lần so với vận hành ở dải áp lực tiêu chuẩn (5.5 – 6.5 bar).

Chọn sai độ cứng của hạt bi thép so với phôi
Hạt bi thép công nghiệp thường được chia thành nhiều dải độ cứng khác nhau. Nếu doanh nghiệp chọn loại hạt bi thép có độ cứng quá cao (giòn hơn) để phun trên các chi tiết phôi có hình dáng phức tạp, nhiều góc cạnh sắc nhọn hoặc bề mặt phôi quá cứng, hạt bi thép sẽ có xu hướng vỡ vụn ngay lập tức thay vì nảy ra và biến dạng dẻo.
Thất thoát vật lý ra môi trường bên ngoài
Đối với các phòng phun cát thủ công, việc che chắn không kín dòng hạt bắn ra ngoài qua các khe hở cửa. Hoặc hệ thống sàn thu hồi bị kẹt, hư hỏng sẽ khiến hạt bi thép bị kẹt lại ở các góc chết, không thể quay về buồng chứa, gây hao hụt cơ học nghiêm trọng.
Các lỗi vận hành phổ biến khiến doanh nghiệp “mất tiền oan”
Trong thực tế sản xuất, các lỗi chủ quan từ phía công nhân chiếm đến 50% nguyên nhân gây lãng phí hạt mài:

- Lỗi không xả hết hạt bám trên phôi trước khi đưa ra ngoài: Nhiều chi tiết đúc, ống thép hoặc cấu kiện có hốc sâu chứa hàng kilôgam bi thép sau khi phun. Nếu công nhân không lắc, thổi khí hoặc dốc ngược phôi để thu hồi hạt bên trong buồng phun mà kéo thẳng ra ngoài, lượng bi thép này sẽ rơi vãi khắp nhà xưởng và bị loại bỏ khi quét dọn.
- Lỗi không nạp bổ sung hạt mài định kỳ: Nhiều xưởng có thói quen đợi hạt trong bồn chứa cạn kiệt rồi mới đổ một lượng lớn hạt mới vào. Quy trình đúng là phải nạp bổ sung đều đặn mỗi ngày một lượng nhỏ. Việc để cạn hạt khiến hệ thống chỉ còn toàn hạt mịn, làm giảm áp lực chà xát và làm tăng tốc độ vỡ của số hạt mới nạp vào sau đó do mất đi hiệu ứng “đệm dòng”.
- Lỗi lười kiểm tra và bảo trì tấm chắn mài mòn: Khi các tấm vách bảo vệ bên trong buồng phun bị thủng, hạt bi thép sẽ bắn trực tiếp vào vách thép mỏng bên ngoài, gây thủng buồng phun và làm lọt hạt ra ngoài.
Bảng chẩn đoán lỗi và giải pháp khắc phục nhanh
| Dấu hiệu nhận biết | Nguyên nhân gốc rễ | Giải pháp khắc phục tức thì |
| Thùng chứa chất thải/bụi có nhiều hạt bi lớn, nguyên vẹn. | Áp lực gió hút của bộ phân tách quá lớn. | Điều chỉnh lại van tiết lưu gió, giảm lưu lượng hút của quạt tách hạt cho đến khi chỉ còn bụi mịn bị hút đi. |
| Hạt mài nhanh biến thành bột mịn, phòng phun ngập bụi. | Áp lực phun quá cao hoặc chọn hạt sai độ cứng. | Hạ áp lực khí nén xuống dải 6.0 bar; Đổi sang loại hạt có độ dai cao hơn. |
| Hạt bi thép bị rỉ sét, vón cục ngay trong bồn chứa. | Khí nén bị nhiễm nước, độ ẩm hệ thống quá cao. | Kiểm tra xả đáy máy nén khí; Bảo trì máy sấy khí và bộ lọc tách nước đường ống. |
| Hạt rơi vãi đầy sàn nhà xưởng quanh buồng phun. | Gioăng cửa bị hở; Công nhân không vệ sinh phôi trước khi hạ hàng. | Thay gioăng cao su chịu lực; Quy định bắt buộc dùng súng thổi khí làm sạch phôi bên trong buồng phun trước khi đưa ra ngoài. |
Chiến lược giúp giảm hao hụt và tối ưu hóa chi phí
Để cắt giảm tối đa chi phí vật tư và nâng cao hiệu suất xử lý bề mặt, doanh nghiệp nên áp dụng đồng bộ chuỗi giải pháp kỹ thuật sau:
Bước 1: Chuẩn hóa quy trình kiểm tra “Hạt mài hỗn hợp”
Một hệ thống phun bi vận hành hoàn hảo là khi bồn chứa luôn duy trì được một tỷ lệ hạt mài hỗn hợp ổn định bao gồm: hạt lớn (để đập vỡ rỉ sét nặng), hạt trung bình (để làm sạch diện rộng) và hạt nhỏ (để len lỏi vào các khe góc và đánh bóng). Hãy thiết lập lịch trình nạp bổ sung hạt mới cố định (ví dụ: sau mỗi 4 giờ vận hành liên tục). Không nạp dồn dập, không để bồn chứa rỗng quá 50%.
Bước 2: Tối ưu góc phun và khoảng cách phun
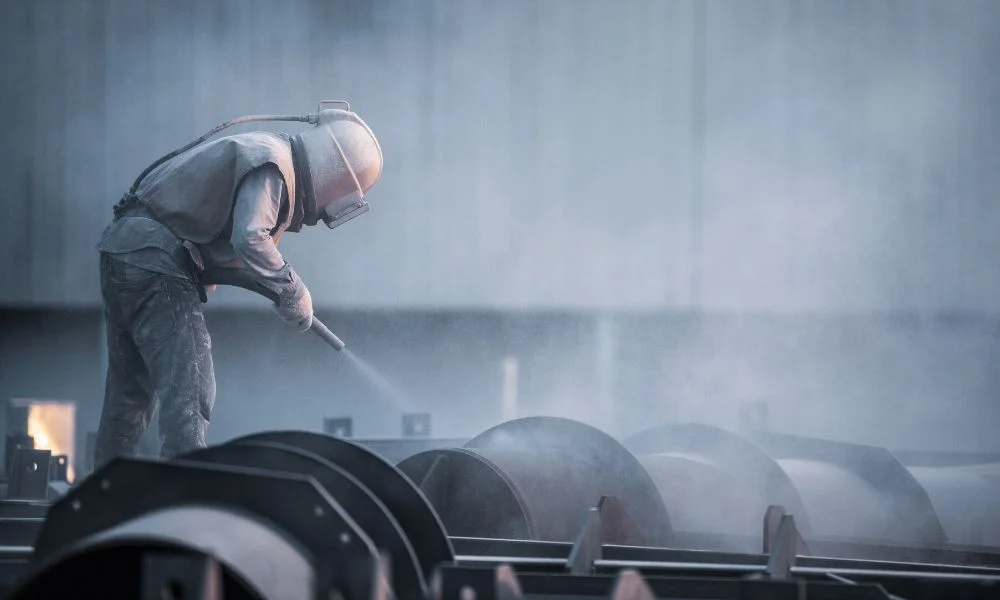
- Không nên phun vuông góc đối với các bề mặt thép phẳng phẳng nếu không mài sâu, vì góc 90 độ tạo ra phản lực lớn nhất đẩy thẳng vào hạt gây vỡ hạt và mài mòn vòi phun.
- Khoảng cách từ vòi phun đến bề mặt phôi duy trì từ 300mm – 450mm giúp hạt đạt động năng tối đa mà không làm phá hủy cấu trúc hạt sớm.
Bước 3: Đầu tư hệ thống quản lý khí nén chất lượng cao
Hạt bi thép bằng cacbon rất nhạy cảm với độ ẩm. Nếu khí nén mang theo hơi nước, hạt bi thép sẽ bị oxy hóa (rỉ sét) ngay trong đêm, bết dính vào nhau. Khi máy hoạt động trở lại, lực ma sát khối sẽ làm vỡ vụn các mảng hạt bết dính này. Hãy đảm bảo hệ thống máy sấy khí hoạt động liên tục và đạt điểm sương tiêu chuẩn.
Bước 4: Đào tạo chuyên sâu và áp dụng KPI cho nhân công
Ý thức của người thợ quyết định độ bền của thiết bị. Hãy đưa tiêu chí “Tỷ lệ tiêu hao hạt mài trên diện tích sản phẩm đạt chuẩn” vào hệ thống đánh giá năng lực của tổ phun cát. Khi người thợ hiểu được cơ chế và có trách nhiệm thu hồi hạt, lượng hạt thất thoát vật lý sẽ giảm tới 80%.
Kết luận
Có thể thấy rằng hao hụt hạt bi thép không phải là một bài toán không có lời giải, mà là thước đo năng lý quản lý kỹ thuật và vận hành của một xưởng gia công cơ khí. Việc cắt giảm hao hụt hạt bi thép khi phun cát chính là đòn bẩy trực tiếp giúp doanh nghiệp hạ giá thành gia công, nâng cao năng lực cạnh tranh và xây dựng một môi trường sản xuất công nghiệp xanh, sạch và hiệu quả bền vững.