Kiểm tra bụi bề mặt là bước quan trọng trong quy trình chuẩn bị bề mặt trước khi sơn phủ hoặc xử lý chống ăn mòn. Công việc này giúp đánh giá số lượng và kích thước hạt bụi còn bám trên bề mặt theo các tiêu chuẩn như ISO 8502-3, từ đó đảm bảo lớp sơn bám dính tốt, hạn chế bong tróc và nâng cao tuổi thọ công trình. Việc kiểm tra đúng quy trình góp phần đáp ứng yêu cầu chất lượng trong các ngành cơ khí, kết cấu thép và công nghiệp nặng.
Kiểm tra bụi bề mặt là gì?
Kiểm tra bụi bề mặt là quá trình xác định sự hiện diện, số lượng và kích thước tương đối của các hạt bụi còn sót lại trên bề mặt sau khi làm sạch. Bụi trên bề mặt có thể đến từ nhiều nguồn:
- Hạt mài còn sót lại sau phun cát.
- Các mảnh rỉ sét hoặc oxit kim loại.
- Bụi từ môi trường thi công.
- Vật liệu nền bị phá vỡ trong quá trình làm sạch.
- Bụi phát sinh từ quá trình vận chuyển hoặc xử lý chi tiết.
- Tạp chất phát sinh từ thiết bị và khu vực thi công.

Mặc dù mắt thường có thể quan sát được một số lớp bụi, các hạt có kích thước nhỏ vẫn có khả năng tồn tại trên bề mặt mà không dễ nhận biết bằng phương pháp trực quan. Vì vậy, kiểm tra bằng phương pháp định lượng hoặc bán định lượng giúp kỹ thuật viên có cơ sở rõ ràng hơn để quyết định bề mặt đã đủ điều kiện chuyển sang công đoạn sơn hay chưa.
Vì sao cần kiểm tra bụi trước khi sơn?
Bề mặt kim loại sau phun cát cần đạt nhiều yêu cầu khác nhau trước khi sơn. Trong đó, độ sạch và mức bụi là hai yếu tố quan trọng:
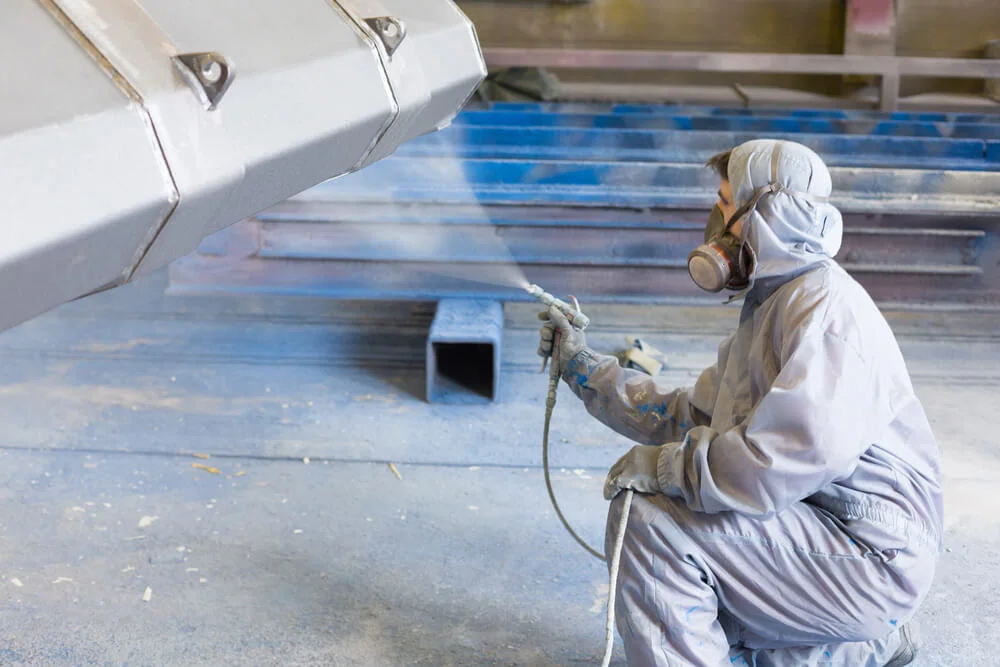
- Ảnh hưởng đến độ bám dính: Các hạt bụi nằm giữa nền kim loại và lớp sơn có thể tạo thành lớp trung gian yếu. Sơn thay vì tiếp xúc trực tiếp với nền sẽ liên kết với các hạt bụi, làm giảm độ ổn định của lớp phủ.
- Hạn chế bong tróc sơn: Khi lớp bụi không được loại bỏ, độ bám dính cục bộ có thể giảm. Dưới tác động của nước, hóa chất, nhiệt độ hoặc va đập, lớp phủ có thể bị suy giảm và bong tróc.
- Tăng độ bền chống ăn mòn: Một hệ thống sơn chống ăn mòn chỉ phát huy hiệu quả khi lớp phủ bám chắc và liên tục. Kiểm tra bụi giúp giảm một trong những yếu tố có thể làm suy yếu liên kết giữa sơn và nền.
- Kiểm soát chất lượng thi công: Tape Test tạo ra bằng chứng kiểm tra trước khi sơn, giúp bộ phận QA/QC xác định bề mặt có đáp ứng yêu cầu của dự án hay không.
Tiêu chuẩn ISO 8502-3 trong kiểm tra bụi bề mặt
ISO 8502-3 là một phần trong nhóm tiêu chuẩn ISO 8502 về các phép thử đánh giá độ sạch của bề mặt thép trước khi sơn. Phương pháp trong ISO 8502-3 sử dụng băng keo nhạy áp lực (pressure-sensitive tape) để thu thập bụi trên bề mặt. Sau đó, phần bụi bám trên băng keo được đánh giá dựa trên lượng bụi và kích thước hạt.
Điểm quan trọng là ISO 8502-3 không đơn thuần trả lời câu hỏi “bề mặt có bụi hay không”. Phương pháp giúp phân loại mức độ bụi dựa trên các tiêu chí đánh giá được quy định trong tiêu chuẩn. Trong thực tế, kết quả kiểm tra thường được ghi nhận theo:
- Class: cấp độ hoặc mức độ bụi.
- Quantity: lượng bụi.
- Particle size: kích thước hạt bụi.
Các thông tin này giúp đơn vị thi công so sánh kết quả với yêu cầu kỹ thuật của dự án hoặc hệ thống sơn.

Tape Test là gì?
Tape Test hay phép thử bằng băng keo là phương pháp kiểm tra bụi bề mặt bằng cách sử dụng một đoạn băng keo có đặc tính phù hợp để thu thập các hạt bụi trên bề mặt. Sau khi ép băng keo lên khu vực cần kiểm tra, bụi sẽ bám vào lớp keo. Băng sau đó được lấy ra và đánh giá bằng phương pháp quy định.
Ưu điểm của Tape Test:
- Thao tác tương đối đơn giản.
- Có thể thực hiện tại công trường.
- Không yêu cầu thiết bị đo phức tạp.
- Có thể kiểm tra nhiều vị trí.
- Hỗ trợ lưu lại bằng chứng kiểm tra.
- Phù hợp với quy trình QA/QC trước sơn.
Tuy nhiên, kết quả có thể bị ảnh hưởng nếu người kiểm tra thực hiện không thống nhất về lực ép, thời gian tiếp xúc, vị trí lấy mẫu hoặc điều kiện bề mặt. Vì vậy, cần tuân thủ đúng phương pháp được quy định trong tiêu chuẩn áp dụng.
Dụng cụ kiểm tra bụi bề mặt bằng Tape Test
Một phép kiểm tra cơ bản thường cần các vật dụng phù hợp với quy trình kiểm tra, bao gồm:
- Băng keo nhạy áp lực theo yêu cầu của phương pháp.
- Vật dụng hỗ trợ ép băng keo.
- Thước hoặc dụng cụ xác định khu vực kiểm tra khi cần.
- Bảng hoặc comparator đánh giá bụi.
- Biểu mẫu ghi nhận kết quả.
- Găng tay sạch để hạn chế nhiễm bẩn mẫu.
- Thiết bị chụp ảnh nếu dự án yêu cầu lưu bằng chứng.
Không nên tùy ý sử dụng các loại băng keo thông thường thay cho vật tư được quy định trong quy trình kiểm tra, vì đặc tính keo và khả năng thu gom bụi có thể khác nhau.
Quy trình kiểm tra bụi bề mặt theo ISO 8502-3
Quy trình cụ thể cần tuân thủ phiên bản tiêu chuẩn và quy trình QA/QC của dự án. Về nguyên tắc, có thể thực hiện theo các bước sau:
Bước 1: Kiểm tra sơ bộ bề mặt
Sau khi hoàn thành phun cát hoặc phương pháp làm sạch, tiến hành quan sát bề mặt. Kiểm tra các khu vực có khả năng tích tụ bụi như góc, khe, mối hàn hoặc vị trí khó tiếp cận.
Bước 2: Xác định vị trí kiểm tra
Lựa chọn vị trí đại diện cho khu vực cần đánh giá. Với kết cấu lớn, nên bố trí nhiều điểm kiểm tra theo kế hoạch QA/QC thay vì chỉ lấy một mẫu.
Bước 3: Chuẩn bị băng keo
Chuẩn bị đoạn băng keo theo phương pháp kiểm tra. Hạn chế chạm tay vào vùng có chất kết dính để tránh đưa thêm bụi hoặc dầu mỡ vào mẫu.
Bước 4: Dán băng keo lên bề mặt
Đặt băng keo lên khu vực kiểm tra và thực hiện thao tác ép theo quy định. Mục đích là để các hạt bụi trên bề mặt bám vào lớp keo.
Bước 5: Lấy băng keo ra và đánh giá lượng bụi
- Sau thời gian và thao tác theo phương pháp quy định, bóc băng keo khỏi bề mặt.
- Quan sát phần băng keo có chứa bụi và so sánh với bảng đánh giá hoặc comparator phù hợp.
Bước 6: Ghi nhận kết quả và xử lý nếu không đạt
Kết quả cần được ghi rõ vị trí, thời điểm, cấp độ bụi và các thông tin liên quan theo biểu mẫu kiểm tra của dự án. Nếu lượng bụi vượt mức cho phép, cần làm sạch bề mặt kim loại bằng phương pháp phù hợp trước khi tiến hành sơn.
Cách đánh giá bụi bề mặt
Theo phương pháp đánh giá của ISO 8502-3, bụi được xem xét dựa trên lượng bụi và kích thước hạt:
Đánh giá lượng bụi
Lượng bụi thể hiện mức độ phủ của bụi được thu thập trên vùng băng keo kiểm tra Bề mặt có lượng bụi thấp cho thấy công đoạn làm sạch và loại bỏ bụi đạt hiệu quả tốt hơn. Ngược lại, lượng bụi lớn cho thấy cần xem xét lại công đoạn làm sạch trước khi sơn.
Đánh giá kích thước hạt
Không phải mọi hạt bụi đều có cùng mức độ ảnh hưởng. Các hạt lớn có thể tạo ra lớp ngăn cách rõ rệt hơn giữa bề mặt và sơn. Do đó, đánh giá kích thước hạt giúp xác định đặc điểm của bụi còn lại trên bề mặt.
Đánh giá theo cấp độ
Kết quả được đối chiếu với hệ thống cấp độ của tiêu chuẩn. Tùy yêu cầu công trình, hồ sơ sơn có thể quy định giới hạn bụi được chấp nhận. Vì vậy, không nên tự đặt một mức “đạt” chung cho mọi dự án mà cần căn cứ vào tiêu chuẩn áp dụng và yêu cầu của nhà sản xuất sơn.
Mức độ bụi bề mặt bao nhiêu là đạt?
Đây là vấn đề cần đặc biệt lưu ý khi kiểm tra. Không có một mức bụi duy nhất có thể áp dụng cho mọi công trình. Giới hạn chấp nhận phụ thuộc vào:
- Loại sơn.
- Môi trường sử dụng.
- Mức độ chống ăn mòn yêu cầu.
- Tiêu chuẩn dự án.
- Quy định của chủ đầu tư.
- Hệ thống sơn được lựa chọn.
- Điều kiện thi công.
Trong các hệ thống sơn công nghiệp có yêu cầu chống ăn mòn cao, giới hạn bụi thường được kiểm soát chặt chẽ hơn. Nếu kết quả Tape Test không đáp ứng, cần tiến hành vệ sinh lại bề mặt và kiểm tra lần nữa trước khi sơn.
Kết luận
Kiểm tra bụi bề mặt bằng Tape Test theo ISO 8502-3 là một bước quan trọng trong kiểm soát chất lượng chuẩn bị bề mặt trước khi sơn. Phương pháp này giúp xác định lượng bụi và đặc điểm kích thước hạt còn bám trên bề mặt, từ đó hỗ trợ đánh giá khả năng đáp ứng yêu cầu trước khi thi công lớp phủ. Bạn hãy lưu lại nhanh bài viết để sử dụng khi cần thiết nhé!