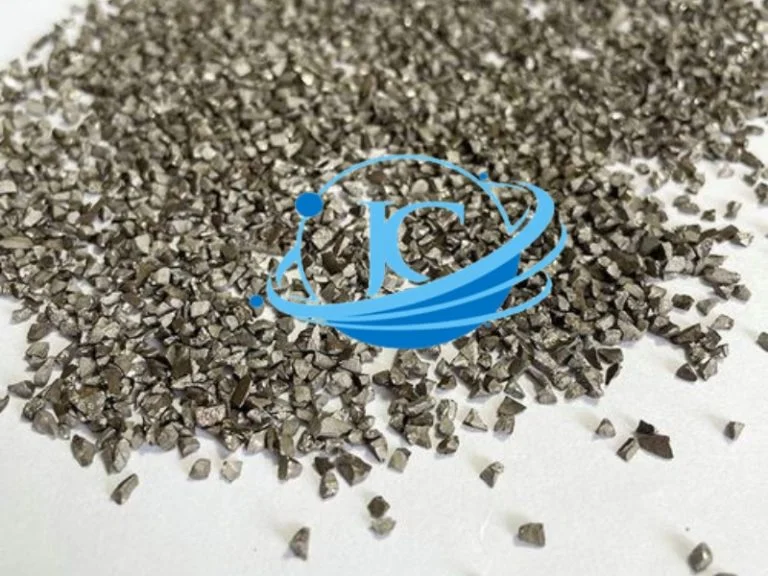
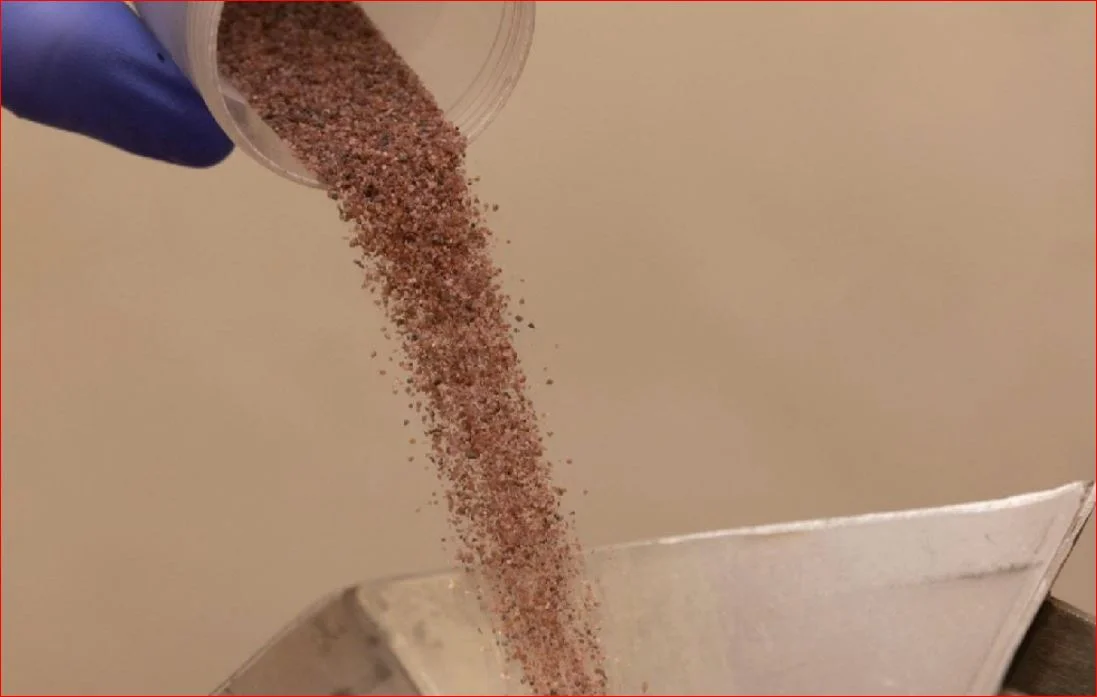
Hạt mài nhanh vỡ là tình trạng phổ biến làm giảm hiệu suất gia công, tăng chi phí vận hành và ảnh hưởng chất lượng bề mặt xử lý. Nguyên nhân thường đến từ áp suất phun quá cao, lựa chọn sai độ cứng hạt mài, chất lượng vật liệu kém hoặc thiết bị phun cát, đá mài bị hao mòn khiến hạt bị va đập mạnh và phá vỡ sớm trong quá trình sử dụng.
Cơ chế vỡ vụn của hạt mài
Để tìm giải pháp, trước hết cần hiểu bản chất của sự hao mòn. Khi hạt mài bắn ra từ vòi phun với vận tốc cực lớn và va chạm vào bề mặt kim loại, năng lượng động năng sẽ chuyển hóa thành hai dạng:
- Năng lượng cắt gọt/làm sạch: Bóc tách lớp rỉ sét, sơn cũ hoặc tạo độ nhám.
- Năng lượng nội tại: Chuyển hóa ngược vào tâm hạt mài, tạo ra các vết nứt vi mô.
Nếu hạt mài có kết cấu không ổn định hoặc phải chịu các tác động ngoại cảnh vượt ngưỡng, các vết nứt này sẽ lan rộng tức thì, biến hạt mài thành các mảnh vụn nhỏ mất đi góc cạnh sắc bén ban đầu.
Top 4 nhân tố cốt lõi khiến hạt mài nhanh vỡ
Hiện tượng hạt mài nhanh vỡ thường là kết quả cộng hưởng của 4 yếu tố kỹ thuật sau:
Sự mâu thuẫn giữa độ cứng và độ dai
Nhiều người lầm tưởng rằng hạt mài càng cứng thì càng bền. Thực tế hoàn toàn ngược lại trong môi trường va chạm cao.
- Hạt quá cứng: Các loại hạt như oxit nhôm trắng hay hạt thủy tinh có độ cứng rất cao. Chúng cắt gọt cực tốt nhưng lại cực kỳ giòn. Khi va chạm với bề mặt thép cứng, chúng lập tức vỡ vụn thay vì nảy ra.
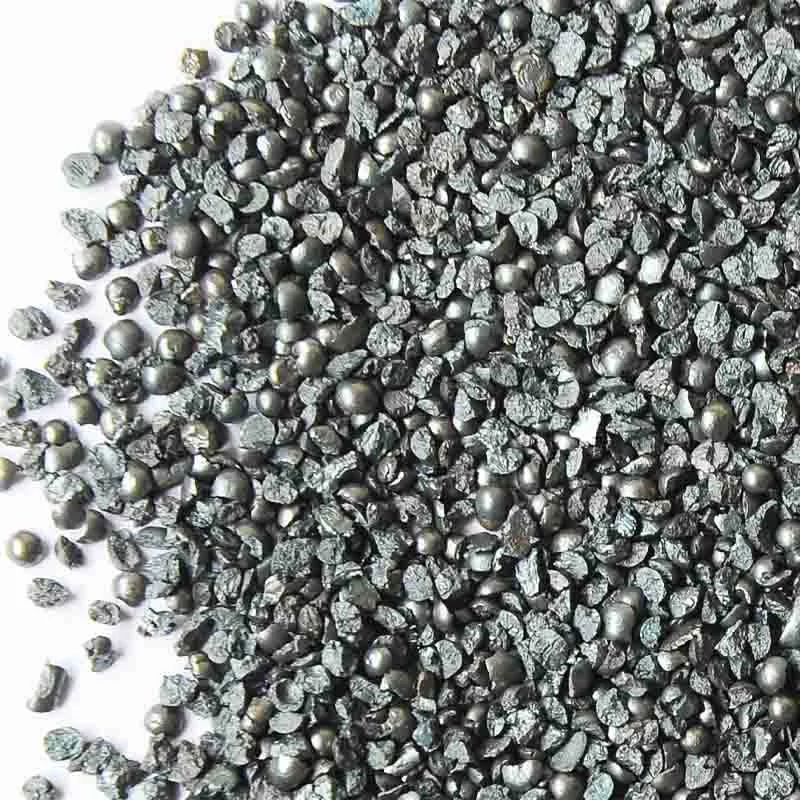
- Thiếu độ dai: Độ dai là khả năng hấp thụ năng lượng va chạm mà không bị biến dạng hay nứt vỡ. Hạt thép gia công nhiệt không chuẩn hoặc hạt xỉ than chất lượng kém thường thiếu độ dai này, dẫn đến tuổi thọ vòng tuần hoàn rất thấp.
Áp lực phun vượt ngưỡng chịu tải
Áp lực khí nén trực tiếp quyết định vận tốc bay của hạt. Cụ thể:
- Khi tăng áp lực phun lên quá cao (ví dụ vượt quá 7-8 bar đối với các loại hạt phi kim), vận tốc va chạm tăng theo cấp số nhân.
- Lúc này, lực tác động ngược từ bề mặt chi tiết phun vào hạt mài vượt quá giới hạn bền uốn/bền nén của vật liệu hạt, khiến cấu trúc phân tử của hạt bị phá hủy ngay trong 1-2 chu kỳ đầu tiên.
Nhiệt năng phát sinh trong quá trình ma sát
Quá trình phun cát là một quá trình sinh nhiệt liên tục. Va chạm tốc độ cao giữa hạt mài và phôi tạo ra nhiệt độ cục bộ tại điểm tiếp xúc có thể lên tới hàng trăm độ C.
- Sốc nhiệt: Sự thay đổi nhiệt độ đột ngột (từ nhiệt độ môi trường trong đường ống vòi phun nhảy vọt lên nhiệt độ va chạm cao, rồi lại nguội đi khi rơi xuống) làm xuất hiện ứng suất nhiệt bên trong hạt.
- Giảm cơ tính: Ở nhiệt độ cao, một số cấu trúc hạt phi kim bị giãn nở không đều hoặc bị làm mềm, khiến liên kết phân tử lỏng lẻo và dễ vỡ hơn dưới tác động của áp lực cơ học liên tiếp.
Bản chất vật lý của bề mặt gia công
Độ bền của hạt mài không tồn tại độc lập mà phụ thuộc vào vật liệu phôi:
- Nếu bạn dùng hạt oxit nhôm để làm sạch một bề mặt thép mạ carbon quá cứng, hạt mài sẽ chịu lực phản hồi lớn hơn rất nhiều so với khi phun trên bề mặt nhôm hoặc đồng mềm. Vật liệu phôi càng cứng, tốc độ vỡ của hạt mài càng nhanh.
Hệ quả nghiêm trọng khi hạt mài hao mòn quá nhanh
Hạt mài nhanh vỡ là “kẻ sát thủ thầm lặng” tàn phá biên lợi nhuận của xưởng sản xuất thông qua:

- Tăng chi phí: Tần số nạp hạt mới tăng lên gấp 2 – 3 lần.
- Giảm năng suất: Các mảnh vỡ nhỏ không đủ động năng để phá vỡ các lớp rỉ sét cứng đầu, kéo dài thời gian làm sạch trên một đơn vị diện tích.
- Quá tải hệ thống xử lý bụi: Hạt vỡ tạo ra lượng bụi mịn khổng lồ, làm nhanh nghẹt túi lọc bụi, tăng chi phí bảo trì hệ thống và gây ô nhiễm môi trường nhà xưởng nghiêm trọng.
- Bề mặt thành phẩm không đạt chuẩn: Bụi hạt mài bám ngược lại vào bề mặt vừa làm sạch, gây ảnh hưởng đến độ bám dính của lớp sơn phủ tiếp theo (gây hiện tượng bong tróc sơn).
Giải pháp toàn diện giảm hao mòn và tối ưu chi phí
Để kiểm soát tỷ lệ vỡ của hạt mài, doanh nghiệp cần áp dụng một chiến lược đồng bộ từ khâu lựa chọn vật liệu đến cân chỉnh thông số kỹ thuật của thiết bị.
Bước 1: Chọn đúng loại hạt dựa trên chỉ số độ dễ vỡ
Không có loại hạt mài tốt nhất, chỉ có loại hạt phù hợp nhất với bài toán kinh tế và kỹ thuật:
| Loại hạt mài | Độ cứng (Mohs) | Đặc tính vòng đời | Ứng dụng tối ưu |
| Hạt thép | 7.0 – 8.0 | Cực cao (Tái sử dụng hàng trăm lần) | Phun cấu kiện thép kết cấu, tẩy rỉ nặng, tạo nhám bề mặt cứng. |
| Oxit nhôm | 9.0 | Trung bình (Tái sử dụng 5 – 10 lần) | Làm sạch thép không gỉ, khắc kính, chuẩn bị bề mặt trước khi sơn công nghệ cao. |
| Hạt thủy tinh | 5.5 – 6.0 | Thấp (Tái sử dụng 1 – 3 lần) | Đánh bóng bề mặt inox, nhôm, làm sạch khuôn định hình mà không làm thay đổi kích thước phôi. |
Bước 2: Tối ưu hóa thông số áp lực phun khí nén
- Hạ áp lực vừa đủ: Đừng luôn luôn vận hành ở áp lực tối đa của máy. Thử nghiệm hạ áp lực từ 7 bar xuống 5.5 – 6 bar khi sử dụng hạt phi kim. Năng suất có thể giảm đi 5-10% nhưng tuổi thọ hạt mài có thể tăng lên đến 40%.
- Sử dụng vòi phun Venturi: Thiết kế hình học của vòi Venturi giúp tăng tốc độ hạt bằng luồng khí tối ưu thay vì chỉ dựa vào áp lực thô từ máy nén, giảm chấn động nội tại lên hạt mài khi rời vòi phun.
Bước 3: Kiểm soát nhiệt độ và độ ẩm hệ thống khí nén
Khí nén nóng và ẩm từ máy nén khí không chỉ làm ẩm hạt gây tắc nghẽn, mà còn làm nghiêm trọng hơn quá trình sốc nhiệt của hạt mài. Khí nén khô, mát giúp ổn định cơ tính của hạt mài trong suốt quá trình phun.
Bước 4: Chuẩn hóa hệ thống tái tuần hoàn và phân tách hạt
- Trong các phòng phun cát hoặc máy phun tự động, hãy đảm bảo bộ tách dòng khí được cân chỉnh chính xác.
- Hệ thống này phải hút sạch các hạt đã vỡ vụn (dạng bụi) ra ngoài ngay lập tức. Nếu không tách lọc tốt, các hạt vỡ này sẽ trộn lẫn với hạt tốt, tiếp tục được phun vào phôi, hoàn toàn không có tác dụng làm sạch nhưng lại làm tiêu hao thêm năng lượng và làm vỡ lây các hạt nguyên vẹn khác.
Kết luận
Trên đây là danh sách những nguyên nhân hạt mài nhanh vỡ. Rõ ràng, hiện tượng hạt mài nhanh vỡ là một bài toán kỹ thuật có thể giải quyết được nếu người vận hành nắm rõ bản chất vật lý của quá trình ma sát và va chạm. Việc cân bằng giữa độ cứng, kiểm soát áp lực dòng khí, tiết chế nhiệt năng và lựa chọn đúng chủng loại hạt mài chính là chìa khóa vàng giúp doanh nghiệp vừa nâng cao chất lượng bề mặt sản phẩm, vừa tiết kiệm chi phí vật tư mỗi năm.