Vỏ máy biến áp thường xuyên đối mặt với môi trường khắc nghiệt như độ ẩm cao, bụi bẩn và điện trường mạnh. Do đó khi bề mặt thép không được tạo nhám bề mặt vỏ máy biến áp đúng cách, lớp sơn epoxy sẽ bong tróc chỉ sau 2-3 năm, dẫn đến gỉ sét, hỏng hóc tốn kém hàng tỷ đồng sửa chữa. Để tìm hiểu chi tiết quy trình tạo nhám, mời bạn theo dõi ngay chia sẻ sau của JieChu Việt Nam!
Tạo nhám bề mặt vỏ máy biến áp là gì?
Tạo nhám bề mặt vỏ máy biến áp là quá trình làm thay đổi biên dạng bề mặt thép (thường CT3 hoặc SS400) thông qua phương pháp cơ học như phun bi, phun cát hoặc mài. Mục đích phương pháp nhằm tạo độ gồ ghề vi mô giúp cải thiện độ bám dính của lớp phủ bảo vệ, loại bỏ tạp chất như gỉ sét, dầu mỡ và tăng cường cơ tính bề mặt mà không làm mỏng vật liệu.
Trên thực tế, vỏ máy biến áp phải chịu môi trường khắc nghiệt (ẩm ướt, bụi bẩn, điện trường mạnh) tại nhà máy điện Việt Nam. Vì thế quá trình tạo nhám giúp chống gỉ sét lên đến 10-15 năm, giảm oxy hóa bề mặt 70%, tránh bong tróc sơn gây hỏng hóc tốn kém hàng trăm triệu đồng và nâng tuổi thọ thiết bị gấp 2-3 lần.
Lợi ích của việc tạo nhám bằng máy phun bi
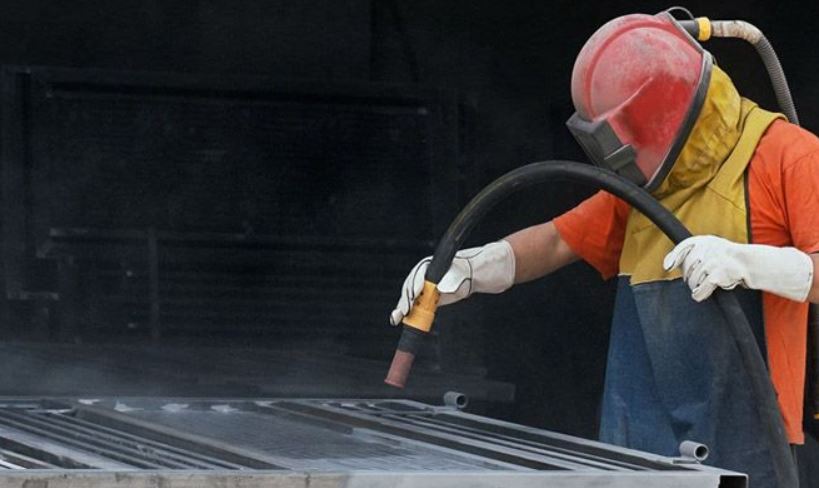
Việc tạo nhám bề mặt vỏ máy biến áp bằng máy phun bi đem lại nhiều lợi ích vượt trội nhờ công nghệ turbine chính xác, sử dụng bi inox S330 phun áp suất cao. Mời bạn cùng tìm hiểu chi tiết các lợi ích này bên dưới đây:
- Tăng độ bám dính sơn vượt trội: Tạo độ nhám Ra 2-5μm đồng đều, giúp lớp sơn epoxy bám chắc gấp 3-5 lần, chống bong tróc trong môi trường ẩm ướt và điện trường mạnh
- Chống ăn mòn hiệu quả cao: Tạo nhám bề mặt vỏ biến áp giúp giảm oxy hóa bề mặt thép lên đến 70%, kéo dài tuổi thọ sơn 10-15 năm, tránh gỉ sét gây hỏng hóc thiết bị 110kV-500kV
- Không làm mỏng vật liệu: Bi inox đàn hồi va đập, chỉ thay đổi biên dạng vi mô mà không loại bỏ kim loại như phun cát (tiết kiệm 0.1-0.5mm độ dày)
- Tiết kiệm thời gian và chi phí: Phủ 5-10m²/giờ, giảm bảo trì định kỳ 50-70%, chi phí chỉ 50.000đ/m² so với sửa chữa hàng trăm triệu đồng
- An toàn và thân thiện môi trường: Bụi kiểm soát 100% bằng hệ thống hút, không hóa chất độc hại, phù hợp tiêu chuẩn lao động Việt Nam
- Độ chính xác cao, bề mặt đồng đều: Điều chỉnh áp suất 0.4-0.8 MPa, góc phun 45-60°, đạt ISO 4287 mà không khuyết điểm như mài tay.
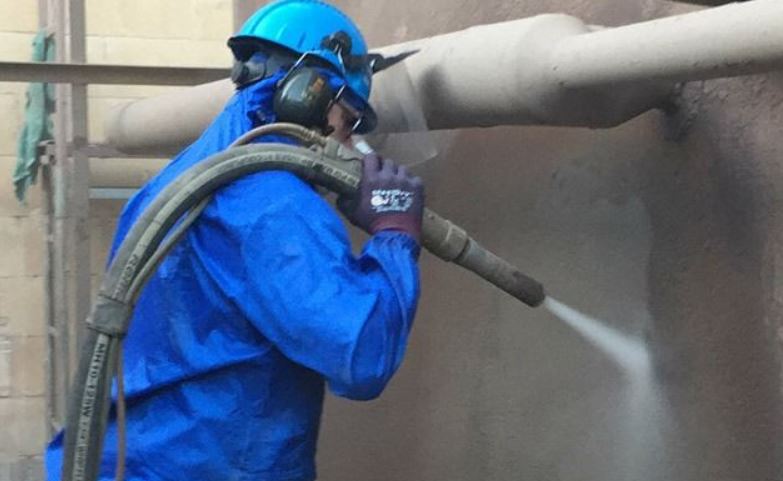
Thiết bị và vật liệu cần chuẩn bị để tạo nhám bề mặt vỏ biến áp
Để tạo nhám bề mặt vỏ máy biến áp, cần chuẩn bị máy phun bi turbine chuyên dụng, phù hợp xử lý thép CT3/SS400 kích thước lớn:
Thiết bị chính
- Máy phun bi turbine: Loại treo (GHRE-2420-6BD) hoặc bàn xoay, công suất 6-8 đầu phun, áp suất 0.4-0.8 MPa, tải trọng 1000kg/móc, buồng phun thép chống mài mòn có lót cao su giảm tiếng ồn
- Hệ thống hút bụi và phân loại bi: Tự động tái sử dụng bi inox, kiểm soát bụi 100%, đạt chuẩn SA2.5
- Máy đo độ nhám Ra: Theo ISO 4287, kiểm tra bề mặt sau phun (2-5μm).
Vật liệu và phụ kiện
- Bi phun inox S330: Đường kính 0.6-1.2mm, lượng 5-10kg/m², chịu mài mòn cao
- Đồ bảo hộ cá nhân (PPE): Mặt nạ hô hấp, găng tay chống va đập, kính bảo hộ, quần áo kín
- Phụ kiện: Dung dịch tẩy dầu mỡ (xà phòng công nghiệp), băng tải con lăn (cho vỏ lớn), phòng phun kín thông gió.
Quy trình tạo nhám bề mặt vỏ máy biến áp bằng máy phun bi
Quy trình tạo nhám bề mặt vỏ máy biến áp bằng máy phun bi sử dụng turbine cánh văng (GHRE-2420-6BD), đảm bảo độ nhám Ra 2-5μm đồng đều cho thép CT3/SS400. Mời bạn cùng tìm hiểu ngay quy trình này bên dưới đây:
- Bước 1 – Chuẩn bị bề mặt: Làm sạch dầu mỡ, gỉ sét sơ bộ bằng dung dịch tẩy xà phòng công nghiệp, sấy khô hoàn toàn; che chắn khu vực không phun bằng băng keo chịu nhiệt.
- Bước 2 – Kiểm tra và cài đặt máy: Kiểm tra hệ thống turbine (6-8 đầu phun), điều chỉnh áp suất 0.4-0.8 MPa, góc phun 45-60°, khoảng cách 150-200mm, nạp bi inox S330 Ø0.8mm (5-10kg/m²).
- Bước 3 – Đưa vỏ vào buồng phun: Treo hoặc đặt vỏ máy (tải trọng ≤1000kg) lên móc/băng tải, khởi động hệ thống hút bụi và phân loại bi tự động.
- Bước 4 – Thực hiện phun bi: Bật turbine, di chuyển đều tốc độ 0.5-1m²/phút để phủ 100% bề mặt, thời gian 5-10 phút/m²; theo dõi qua cửa kính buồng phun.
- Bước 5 – Kiểm tra sau phun: Đo độ nhám Ra bằng máy theo ISO 4287 (mục tiêu 2-5μm), loại bỏ bụi bi sót lại; kiểm tra khuyết điểm (lỗ rỗ, biến dạng).
- Bước 6 – Xử lý hoàn tất: Sơn epoxy ngay trong 4 giờ để tránh oxy hóa; bảo quản vỏ ở nơi khô ráo.
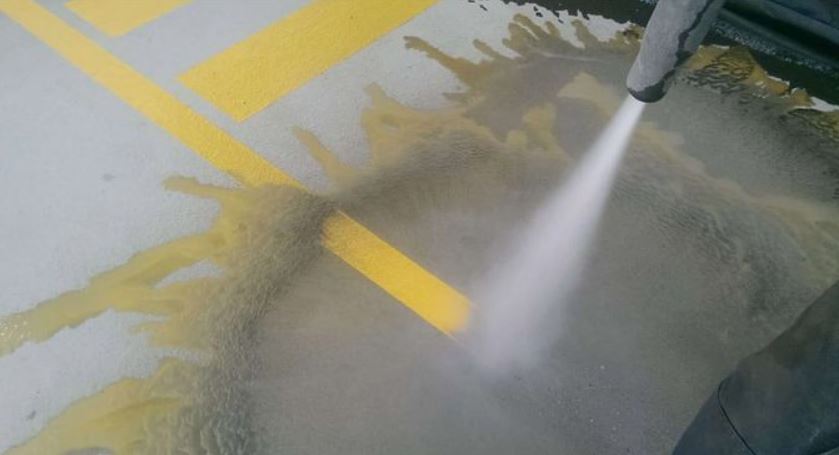
Dịch vụ phun bi tạo nhám bề mặt vỏ máy biến áp tại JIE CHU Việt Nam
JIE CHU Việt Nam tự hào là nhà cung cấp dịch vụ phun bi tạo nhám bề mặt vỏ máy biến áp hàng đầu. Dịch vụ của chúng tôi thực hiện bằng công nghệ turbine hiện đại nhập khẩu (dòng JC-series) cùng đội ngũ kỹ sư 10+ năm kinh nghiệm. Chúng tôi xử lý chuyên sâu cho vỏ thép CT3/SS400 kích thước lớn (110kV-500kV), đạt độ nhám Ra 2-5μm chuẩn ISO 4287, đảm bảo lớp sơn epoxy bám chắc 10-15 năm trong môi trường khắc nghiệt Việt Nam.
Dịch vụ của công ty trọn gói với các hạng mục:
- Làm sạch sơ bộ vỏ máy biến áp
- Tiến hành phun bi inox S330 chính xác (không mỏng vật liệu)
- Kiểm tra chất lượng đến sơn phủ.
Đặc biệt, chi phí phun bi tạo nhám bề mặt vỏ máy biến áp của chúng tôi cạnh tranh chỉ từ 50.000đ/m², tiết kiệm 50% thời gian so với phương pháp truyền thống. Tới nay đã có rất nhiều đơn vị tin dùng dịch vụ của công ty.
Như vậy bài viết đã cùng bạn khám phá phương pháp tạo nhám bề mặt vỏ máy biến chi tiết rồi nhé. Nếu có nhu cầu sử dụng dịch vụ này tại JieChu Việt Nam, quý khách vui lòng gọi ngay hotline 0942 267 620 của chúng tôi sớm nhất!