Tiêu chuẩn SA 2.5 là mức độ làm sạch bề mặt kim loại theo tiêu chuẩn International Organization for Standardization ISO 8501-1, được áp dụng phổ biến trong công nghệ phun cát và xử lý bề mặt thép trước khi sơn phủ. Ở cấp độ này, bề mặt được làm sạch gần như trắng. hoàn toàn, loại bỏ rỉ sét, dầu mỡ, sơn cũ và tạo độ nhám giúp lớp sơn bám dính tốt hơn, tăng khả năng chống ăn mòn và kéo dài tuổi thọ kết cấu kim loại trong môi trường công nghiệp khắc nghiệt.
Tiêu chuẩn SA 2.5 là gì? Ý nghĩa trong xử lý bề mặt thép
Tiêu chuẩn SA 2.5 là cấp độ làm sạch bề mặt thép bằng phương pháp phun hạt mài theo quy định nghiêm ngặt của hệ thống phân loại quốc tế ISO 8501-1, vốn có nguồn gốc từ tiêu chuẩn Thụy Điển SIS 05 59 00. Trong tài liệu kỹ thuật toàn cầu, cấp độ này được định nghĩa là Near-White Metal Blast Cleaning, tức là làm sạch bề mặt thép gần như trắng hoàn toàn.
Quy định khống chế tạp chất của cấp độ này đòi hỏi quá trình phun hạt mài phải loại bỏ sạch 100% các lớp rỉ sét bám dày, vảy cán thép, các lớp sơn cũ cũ kỹ và mảng bám dầu mỡ cứng đầu. Sau khi kết thúc, tiêu chuẩn SA 2.5 quy định tỷ lệ vết bẩn còn lại dưới 5%, có nghĩa là hệ thống chỉ chấp nhận các vết đốm mờ hoặc vệt đổi màu siêu mỏng, dạng bóng mờ chiếm tối đa không quá 5% tổng diện tích đơn vị bề mặt. Khi đó, trên bề mặt thép carbon sẽ xuất hiện màu xám bạc đồng đều cực kỳ đặc trưng.

Về ý nghĩa thực tế, khi xử lý đạt chuẩn SA 2.5, bề mặt kim loại sạch sẽ kích thích màng sơn bám dính trực tiếp vào nền thép gốc. Sự liên kết này giúp bề mặt đạt SA 2.5 tăng cường độ bám dính màng sơn phủ chống ăn mòn như sơn gốc epoxy hay màng phủ polyurethane từ 40% lên đến 300%. Qua đó, lớp phủ bảo vệ hệ SA 2.5 mang lại tuổi thọ chống ăn mòn kéo dài ổn định từ 10 đến 15 năm cho các kết cấu thép ngoài trời, giúp ngăn chặn hiệu quả hiện tượng ăn mòn cốt thép từ bên trong.
Thông số độ nhám bề mặt lý tưởng khi đạt chuẩn SA 2.5
Trong quy trình xử lý bề mặt kim loại, nếu độ sạch theo tiêu chuẩn SA 2.5 được ví như điều kiện cần thì thông số độ nhám bề mặt lý tưởng chính là điều kiện đủ để quyết định tuổi thọ của màng sơn bảo vệ. Khi bề mặt thép đạt chuẩn SA 2.5, biên độ độ nhám lý tưởng bắt buộc phải duy trì ổn định trong khoảng từ 50 đến 75 micromet.
Chuyên gia Nguyễn Thế Hạnh luôn nhấn mạnh với các kỹ thuật viên rằng độ nhám này phải đạt được sự cân bằng chính xác, bởi hai trạng thái cực đoan đều dẫn đến thất bại cấu trúc:
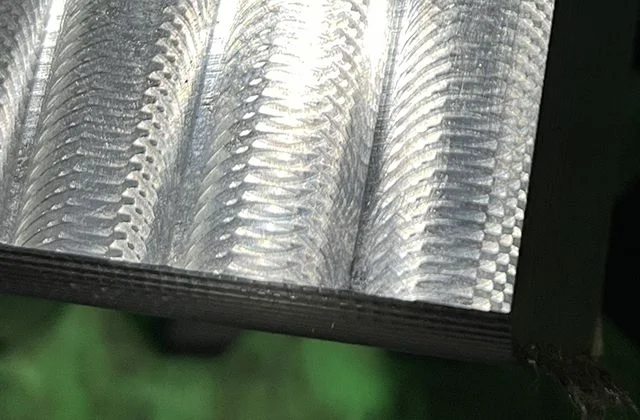
- Nếu bề mặt quá nhẵn mịn, màng sơn lót sẽ hoàn toàn không có điểm bám cơ học và dễ dàng bị bong tróc, tuột ra như một lớp màng silicon
- Ngược lại, nếu bề mặt quá nhám do phun hạt quá tay, biên độ nhấp nhô quá cao không chỉ gây hao tổn lượng sơn phủ vô ích để lấp đầy các thung lũng nhám, mà còn khiến lớp màng sơn tại các đỉnh nhọn bị kéo mỏng, dễ bị oxy xuyên thấu tạo ra các điểm rỉ sét cục bộ.
5 bước phun cát xử lý bề mặt đạt chuẩn SA 2.5
Dưới đây là chi tiết quy trình 5 bước phun cát xử lý bề mặt đạt chuẩn SA 2.5 đang được áp dụng tại các xưởng gia công chuyên nghiệp mà bạn nên biết:
Bước 1: Tẩy mỡ và chuẩn bị thô.
Trước khi cho hạt mài tiếp xúc với thép, bắt buộc phải dùng dung môi hóa học đặc hiệu để lau sạch toàn bộ dầu mỡ, vết bẩn vĩ mô bám trên bề mặt. Nếu bỏ qua bước này, lực phun áp lực cao sẽ vô tình ép các phân tử dầu mỡ găm sâu vào thớ thép, tạo thành một lớp màng ngăn cách màng sơn sau này.
Bước 2: Sắp xếp thiết bị và vật liệu
Kỹ thuật viên tiến hành kiểm tra hệ thống máy phun bi tự động, cối phun hoặc tủ phun áp lực. Đồng thời, hạt mài kỹ thuật như hạt thép G25 hay hạt xỉ than phải được sàng lọc kỹ lưỡng, loại bỏ tạp chất và độ ẩm để đảm bảo dòng phun ra đều đặn, không bị loang lổ.
Bước 3: Thực hiện phun hạt mài áp lực cao
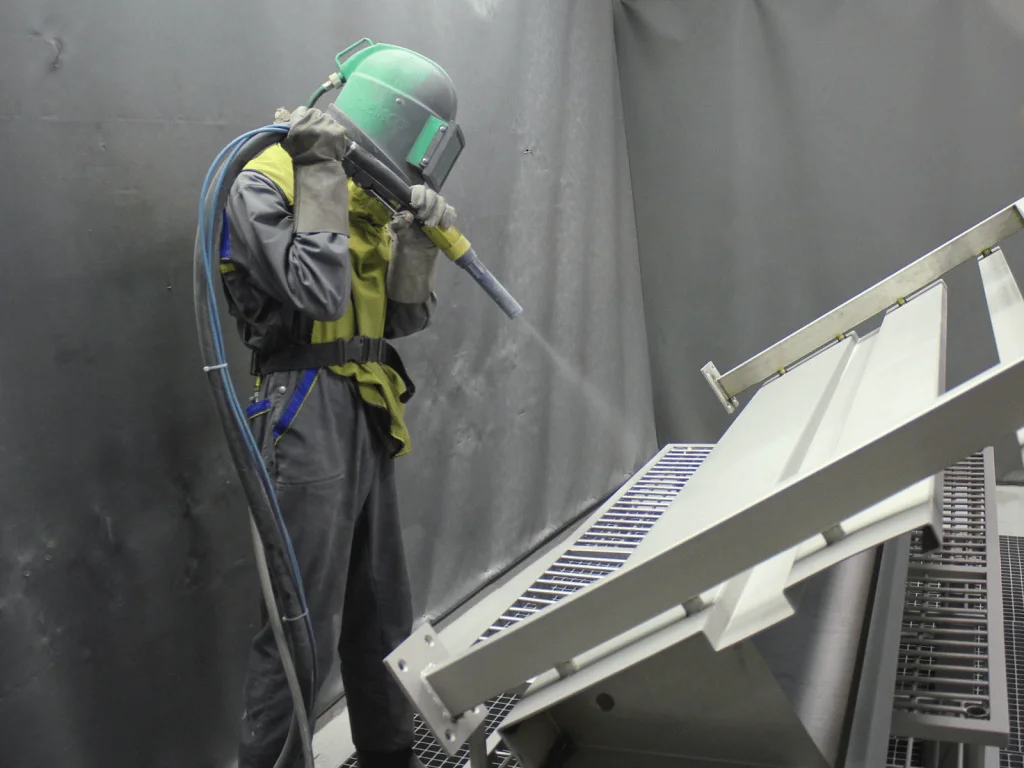
Người thợ hoặc cánh tay robot sẽ vận hành thiết bị theo đúng góc độ và khoảng cách tiêu chuẩn đã định. Các hạt mài va đập liên tục với tốc độ cực cao, bóc tách triệt để các vảy nhiệt, mill scale và các vết rỉ cứng đầu, làm lộ ra lớp thép xám bạc nguyên bản.
Bước 4: Thổi khí nén làm sạch hạt mài bụi bẩn
Đây là bước mà nhiều xưởng nhỏ thường bỏ qua dẫn đến hiện tượng tái ô nhiễm. Ngay sau khi dừng phun, phải dùng hệ thống khí nén áp lực yêu cầu là 7 bar với độ tinh khiết đạt 99% khí sạch để thổi bay hoàn bộ bụi mịn, vụn hạt mài còn sót lại trong các khe hở nhám.
Bước 5: Bàn giao nghiệm thu định lượng
Bề mặt sau khi thổi sạch cần được tiến hành nghiệm thu thông số kỹ thuật ngay lập tức. Do thép sau khi phun đạt chuẩn SA 2.5 rất nhạy cảm với độ ẩm không khí, nếu để quá lâu không sơn lót (thường là quá 4 giờ), bề mặt sẽ bị rỉ vàng (flash rust) và chúng ta sẽ phải phun lại từ đầu.
Phương pháp nghiệm thu kiểm tra độ sạch, độ nhám SA 2.5
Việc thiếu tiêu chuẩn đo lường rõ ràng khi nghiệm thu bề mặt thép sau phun cát dễ dẫn đến tranh cãi bằng mắt thường, làm chậm tiến độ và tiềm ẩn nguy cơ rỉ sét muộn. Để giải quyết dứt điểm rủi ro này, hãy cùng điểm qua các phương pháp kiểm tra độ sạch và độ nhám SA 2.5 chuẩn ISO sau:
Kiểm tra trực quan bằng mắt thường
Người kiểm tra sẽ sử dụng nguồn ánh sáng tiêu chuẩn có cường độ cao, cầm tập ảnh mẫu chuẩn trong tài liệu SIS 05 59 00 hoặc ISO 8501-1 để đối chiếu trực tiếp với bề mặt thép vừa phun. Bề mặt đạt yêu cầu phải có màu sắc xám bạc đồng đều, các vết đốm mờ nếu có phải phân bổ rải rác và chiếm không quá 5% diện tích, tuyệt đối không có hiện tượng bóng loang của dầu hoặc vệt rỉ đỏ.
Test băng keo dựa trên tiêu chuẩn kỹ thuật ISO 8502-3
Kỹ thuật viên sẽ dán một đoạn băng dính chuyên dụng lên bề mặt thép, dùng con lăn hoặc ngón tay miết một lực đồng đều để bụi mịn bám chặt vào keo, sau đó lột ra. Đoạn băng keo này được dán lên một tấm thẻ trắng để so sánh với thang đo chuẩn, đảm bảo không còn lượng bụi bẩn bám lại vượt ngưỡng cho phép.
Sử dụng thiết bị đo độ nhám
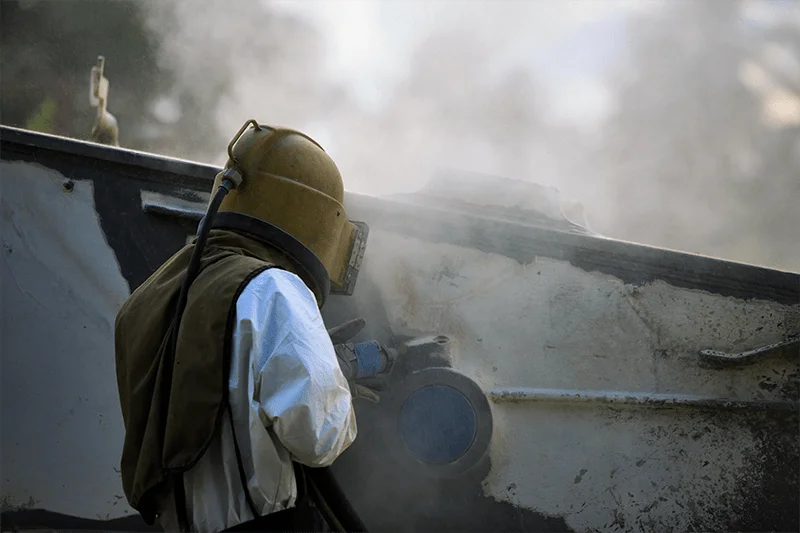
Kỹ thuật viên sẽ sử dụng thiết bị đo độ nhám cầm tay chuyên dụng, ví dụ như máy đo Perthometer hoặc đồng hồ đo kim nhọn Testex. Thiết bị này sẽ quét trực tiếp trên bề mặt để trả về thông số profile nhám chính xác. Nếu kết quả nằm ổn định trong ngưỡng từ 50 đến 75 micromet, bề mặt đó chính thức được ký biên bản nghiệm thu để chuyển sang công đoạn sơn lót.
Ứng dụng thực tế của tiêu chuẩn SA 2.5
Nhờ sự cân bằng hoàn hảo giữa hiệu quả làm sạch sâu và chi phí vận hành kinh tế, tiêu chuẩn SA 2.5 đã trở thành sự lựa chọn bắt buộc cho rất nhiều ngành công nghiệp nặng.
Trong ngành đóng tàu và sửa chữa hàng hải,
Trước khi tiến hành phủ các lớp sơn chống hà đắt đỏ hay sơn phủ chịu mặn polyurethane cho vỏ tàu biển, toàn bộ bề mặt tôn vách phải được phun cát đạt chuẩn SA 2.5. Quá trình này không chỉ làm sạch mà còn giúp loại bỏ ứng suất nội tại của vật liệu phát sinh trong quá trình gia công, đúc cắt trước đó, giúp vỏ tàu chống chọi lại sự ăn mòn khốc liệt của muối biển.
Xây dựng kết cấu thép quy mô lớn
Các cấu kiện như dầm cầu đường, vì kèo nhà xưởng công nghiệp hóa chất, hay các tháp truyền tải điện luôn phải chịu tải trọng lớn và phơi mình dưới thời tiết khắc nghiệt. Việc quy định bề mặt đạt chuẩn SA 2.5 là bắt buộc để đảm bảo lớp sơn bảo vệ không bị bong tróc, giữ vững độ bền liên kết cho toàn bộ hệ thống khung xương công trình.
Trong lĩnh vực năng lượng và dầu khí
Hệ thống đường ống dẫn dầu (pipeline), bồn chứa áp lực cao, hay các bình chứa hóa chất cốt thép luôn đối mặt với nguy cơ rò rỉ do ăn mòn hóa học. Xử lý bề mặt đạt chuẩn SA 2.5 trước khi bọc phủ lớp sơn epoxy chuyên dụng là giải pháp tối ưu giúp bảo vệ an toàn cho các tài sản trị giá hàng triệu đô la này.
Bên cạnh đó, trong ngành cơ khí chế tạo thông thường, các chi tiết máy, linh kiện thép đúc thô cũng được phun bi đạt chuẩn SA 2.5 để bóc tách hoàn toàn lớp vảy nhiệt nhiệt luyện trước khi đưa vào dây chuyền sơn tĩnh điện cao cấp.
Câu hỏi thường gặp (FAQs)
1. Bề mặt thép sau phun đạt chuẩn SA 2.5 để tối đa bao lâu trước sơn?
Thông thường, mình khuyến nghị nên tiến hành sơn lót ngay lập tức trong vòng 4 giờ sau khi làm sạch. Nếu để quá thời gian này, độ ẩm trong không khí sẽ tác động lên bề mặt thép trần, gây ra hiện tượng rỉ vàng và làm giảm sút nghiêm trọng độ bám dính của sơn.
2. Dùng cát xây dựng để phun đạt chuẩn SA 2.5 được không?
Thực tế là không nên và nhiều nơi đã cấm. Cát thạch anh xây dựng thông thường chứa hàm lượng silica tự do rất cao, khi vỡ vụn dưới áp lực lớn sẽ tạo ra bụi mịn gây bệnh bụi phổi nguy hiểm cho thợ phun. Thêm vào đó, cát tự nhiên có độ cứng không đồng đều, độ ẩm cao nên rất khó để kiểm soát profile độ nhám ổn định từ 50-75 micromet giống như hạt Garnet hay hạt thép kỹ thuật.
3. Làm sao để phân biệt nhanh giữa SA 2.0 và SA 2.5 tại công trường?
Bạn có thể phân biệt dựa vào tỷ lệ vết mờ sót lại. Cấp độ SA 2.0 cho phép các vệt mờ, vết rỉ cũ bám lại rõ rệt với diện tích lên tới 33% bề mặt. Trong khi đó, bề mặt đạt SA 2.5 phải có màu xám bạc đồng nhất chiếm chủ đạo, các vết đốm chỉ là những chấm nhỏ li ti rải rác và tổng diện tích không được vượt quá ngưỡng 5%.
Như vậy JieChu Việt Nam đã giải mã chi tiết tới bạn câu hỏi tiêu chuẩn SA 2.5 là gì. Rõ ràng, việc áp dụng đúng tiêu chuẩn SA 2.5 giúp bảo vệ kết cấu thép bền bỉ và tối ưu chi phí. Nếu còn bất kỳ câu hỏi nào, bạn hãy để lại bình luận ngay dưới đây nhé!