Kết cấu thép là xương sống của các nhà xưởng, cầu đường và công trình lớn. Trong bối cảnh ngành xây dựng công nghiệp phát triển mạnh mẽ, việc xử lý bề mặt kết cấu thép đóng vai trò then chốt để chống ăn mòn, đảm bảo độ bền và an toàn cho công trình. Bài viết này JieChu Việt Nam sẽ giới thiệu các tiêu chuẩn xử lý bề mặt kết cấu thép bạn nên biết.
Các tiêu chuẩn xử lý bề mặt kết cấu thép chính
Các tiêu chuẩn xử lý bề mặt kết cấu thép chính bao gồm ISO 8501 (phân loại độ sạch bề mặt), SSPC/NACE (tiêu chuẩn Mỹ về phun cát), cùng các quy định Việt Nam như TCVN 8789 và TCVN 9276:
Tiêu chuẩn ISO 8501-1:2007
Tiêu chuẩn ISO 8501-1:2007 quy định phương pháp đánh giá trực quan độ sạch bề mặt kết cấu thép trước khi sơn phủ, tập trung vào các cấp độ rỉ sét và mức độ làm sạch. Tiêu chuẩn này rất quan trọng trong xử lý bề mặt thép để đảm bảo lớp sơn bám dính tốt, tránh ăn mòn.
Cấp độ rỉ sét
Tiêu chuẩn phân loại rỉ sét thành 4 cấp chính: A (rỉ nhẹ), B (rỉ trung bình với phồng rộp), C (rỉ lan rộng), và D (rỉ nặng, bề mặt hầu như bị phá hủy). Các hình ảnh minh họa giúp đánh giá trực quan mức độ rỉ trên thép cán nóng hoặc cán nguội. Phân loại này hỗ trợ chọn phương pháp xử lý phù hợp cho kết cấu thép.
Cấp độ làm sạch
St (làm sạch bằng công cụ cầm tay): St2 (loại bỏ rỉ lỏng, đạt bề mặt xám kim loại); St3 (tương tự nhưng có độ bóng kim loại rõ nét hơn).
Sa (làm sạch phun cát): Sa1 (loại bỏ lớp rỉ và vảy); Sa2 (gần như sạch kim loại, ít dư lượng); Sa2.5 (rất sạch, 95% sạch kim loại); Sa3 (sạch hoàn toàn kim loại trắng). Trước phun, cần loại bỏ dầu mỡ và bụi bẩn.
Trong xử lý kết cấu thép (như nhà xưởng, cầu đường), tiêu chuẩn này dùng để kiểm tra bề mặt sau làm sạch cơ học hoặc phun mài mòn, đảm bảo độ bám sơn tối ưu. Sách tham chiếu Elcometer E128-1 minh họa chi tiết các cấp độ này bằng hình ảnh sắc nét.
Tiêu chuẩn SSPC/NACE và tiêu chuẩn tương đương
Tiêu chuẩn SSPC (Society for Protective Coatings) và NACE (nay là AMPP – Association for Materials Protection and Performance) là các hệ thống chuẩn bị bề mặt thép phổ biến ở Bắc Mỹ, tương đương với ISO 8501-1:2007 về đánh giá độ sạch bề mặt trước khi sơn phủ. Chúng tập trung vào làm sạch cơ học, phun cát để loại bỏ rỉ sét, đảm bảo độ bám dính lớp sơn trên kết cấu thép. Các tiêu chuẩn này thường được sử dụng song song trong ngành công nghiệp dầu khí, cầu đường và xây dựng.
SSPC/NACE ưu tiên mô tả bằng văn bản kết hợp hình ảnh tham chiếu (VIS), trong khi ISO 8501 dùng hình ảnh trực quan chi tiết hơn. Trong thi công kết cấu thép Việt Nam, thường kết hợp cả hai để đáp ứng hợp đồng quốc tế, kiểm tra độ sạch sau phun cát hoặc mài mòn. Chọn cấp độ tùy môi trường (Sa 2.5 phổ biến cho ngoài trời khắc nghiệt).
Tiêu chuẩn Việt Nam
Tiêu chuẩn Việt Nam về xử lý bề mặt kết cấu thép chủ yếu dựa trên và tham chiếu ISO 8501-1:2007 cùng các tiêu chuẩn quốc tế tương đương như SSPC/NACE, được quy định chi tiết trong TCVN 12705-4:2021 và TCVN 8789:2011. Những tiêu chuẩn này áp dụng cho việc làm sạch bề mặt thép trước khi sơn phủ bảo vệ, nhằm chống ăn mòn hiệu quả trong xây dựng công nghiệp, cầu đường và nhà xưởng. Danh sách các tiêu chuẩn này bao gồm:
TCVN 12705-4:2021: Quy định loại bề mặt và phương pháp chuẩn bị bề mặt thép chống ăn mòn bằng hệ sơn, tương đương ISO 8501, phân loại rỉ sét (A-D) và cấp làm sạch (Sa, St). Áp dụng trực tiếp cho nghiệm thu thi công
TCVN 8789:2011: Yêu cầu kỹ thuật sơn bảo vệ kết cấu thép, đòi hỏi bề mặt đạt Sa 2½ hoặc Sa 3 theo ISO 8501-1 trước sơn, kèm kiểm tra độ nhám theo ISO 8503
TCVN 9276:2012: Hướng dẫn xử lý bề mặt, thi công sơn, kiểm tra và nghiệm thu lớp phủ bảo vệ trên kết cấu thép.
Quy trình xử lý bề mặt kết cấu thép theo từng bước
Bước 4: Kiểm tra chất lượng bề mặt và thực hiện vệ sinh
Quan sát trực quan bằng mẫu chuẩn ISO 8501-1, đo độ nhám bằng thiết bị và kiểm tra độ sạch bằng băng keo dính. Không sơn nếu bề mặt bị nhiễm dầu hoặc độ ẩm ngưng tụ. Cuối cùng thổi bụi bằng khí nén sạch, tránh để bề mặt tiếp xúc không khí >4 giờ (trong điều kiện ẩm <85%, nhiệt độ >3°C trên sương) và chuyển ngay sang sơn lót để ngăn oxy hóa trở lại.
Công nghệ và phương pháp thi công xử lý bề mặt kết cấu thép
Xử lý bề mặt kết cấu thép sử dụng nhiều công nghệ chính, mỗi loại phù hợp với quy mô công trình và yêu cầu độ sạch theo ISO 8501-1, TCVN 12705-4. Các phương pháp phổ biến bao gồm phun cát hạt mài, phun bi thép, làm sạch công cụ cầm tay và mài cơ học, đảm bảo bề mặt đạt Sa 2.5 hoặc cao hơn trước khi sơn.
Phun cát hạt mài
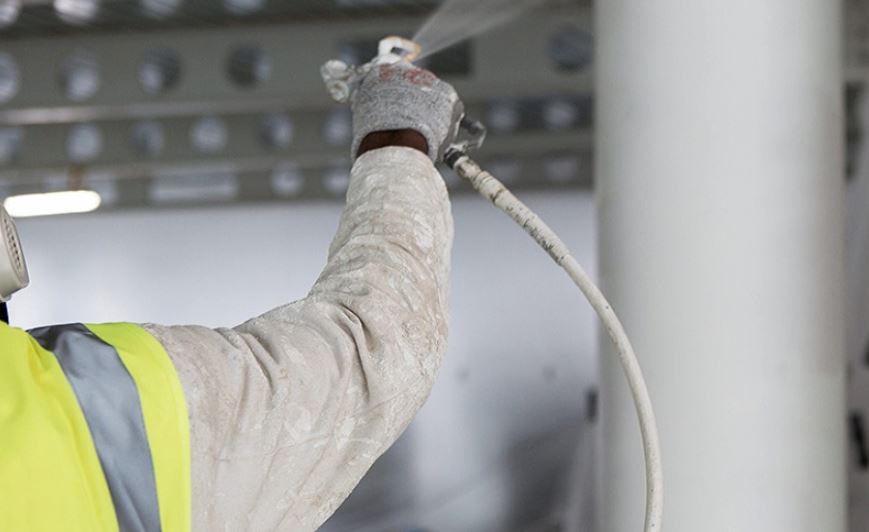
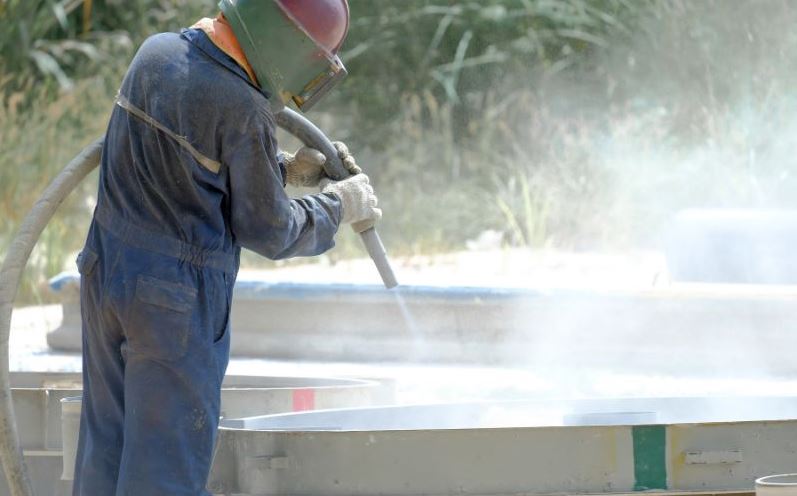
Phun cát sử dụng máy nén khí đẩy hạt mài với áp lực 6-8 bar lên bề mặt thép, loại bỏ triệt để rỉ sét, sơn cũ, tạp chất và tạo độ nhám 50-100µm lý tưởng cho lớp sơn bám dính. Quy trình bắt đầu bằng che chắn khu vực, kiểm tra bề mặt ban đầu, phun đều từ khoảng cách 20-30cm với góc 45-60 độ, sau đó thu gom bụi mài bằng hệ thống hút chân không để tránh ô nhiễm thứ cấp. Công nghệ này hiệu quả cao cho kết cấu lớn như dầm, cột nhà xưởng, đạt cấp Sa 2.5-Sa 3 nhanh chóng nhưng đòi hỏi thiết bị di động như cối phun cát và lao động có kinh nghiệm để kiểm soát bụi, phù hợp môi trường ngoài trời khắc nghiệt ở Việt Nam.
Phun bi thép
Phun bi thép dùng máy quay ly tâm hoặc turbine văng bi thép Ø0.5-1.5mm tốc độ 70-80m/s lên bề mặt, làm sạch mạnh mẽ và tạo nhám đồng đều, lý tưởng cho dây chuyền sản xuất lớn như dầm H, I, tấm thép. Thiết bị thường là cabin kín với băng tải con lăn đưa phôi qua buồng phun, hệ thống tách bi tái sử dụng 95% để tiết kiệm chi phí, kết hợp lọc bụi túi vải đạt chuẩn môi trường. Phương pháp này vượt trội ở tốc độ xử lý 10-20m²/giờ, bề mặt sạch bóng kim loại mà không gây mài mòn quá mức, phổ biến trong nhà máy chế tạo kết cấu thép tại các khu công nghiệp miền Bắc và miền Nam Việt Nam.
Làm sạch công cụ cầm tay
Đây là phương pháp s ử dụng bàn chải thép, đĩa mài, máy mài góc hoặc máy rung với tốc độ 3000-10000rpm để loại bỏ rỉ lỏng, vảy và đạt cấp St 2-St 3, phù hợp cho khu vực nhỏ, chi tiết phức tạp hoặc bảo trì tại chỗ không thể dùng phun cát. Công nhân mặc đồ bảo hộ, làm theo chuyển động vòng tròn đều tay trong 2-3 lượt, kiểm tra bề mặt xám kim loại không bóng loáng bằng đèn pin và nam châm test. Phương pháp tiết kiệm chi phí, áp dụng linh hoạt cho sửa chữa kết cấu thép cũ ở cầu đường, nhà máy nhưng chỉ đạt độ sạch trung bình, thường kết hợp với hóa chất tẩy rỉ trước khi sơn lót.
Mài cơ học và đánh bóng
Mài bằng đĩa mài flap, giấy nhám hoặc máy mài cầm tay loại bỏ lớp rỉ dày cục bộ, tạo bề mặt phơi kim loại sạch với độ nhám kiểm soát 25-50µm theo ISO 8503. Quy trình bao gồm đánh dấu vùng hỏng, mài sâu 0.1-0.5mm tránh làm nóng thép trên 50°C gây biến tính, sau đó quét bụi và test độ bám bằng dao cạo. Công nghệ này dùng cho hàn nối, sửa lỗi thi công nhỏ trên kết cấu thép chính, đảm bảo tính thẩm mỹ cao nhưng tốn thời gian hơn phun cát, thường áp dụng bổ trợ trong nghiệm thu TCVN 170:2022.
Việc nắm vững tiêu chuẩn xử lý bề mặt kết cấu thép bạn nên biết không chỉ giúp nâng cao chất lượng công trình mà còn giảm thiểu rủi ro ăn mòn, tiết kiệm chi phí bảo trì dài hạn. Áp dụng đúng ISO 8501 và TCVN sẽ đảm bảo dự án đạt chuẩn quốc tế, mang lại giá trị bền vững cho nhà thầu và chủ đầu tư. Nếu bạn còn bất kỳ câu hỏi nào, bạn hãy để lại bình luận bên dưới để JieChu Việt Nam hỗ trợ giải đáp!