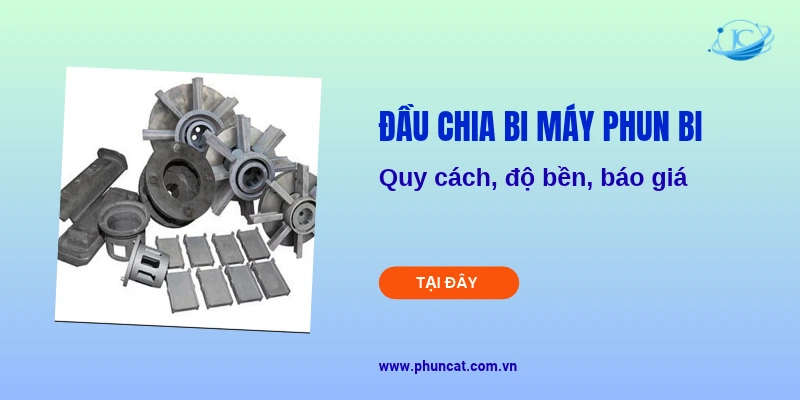
Đầu chia bi là linh kiện trong cụm cánh văng của máy phun bi, có nhiệm vụ phân phối hạt bi đến các cánh phun để tạo dòng bi xử lý bề mặt kim loại. Sau thời gian sử dụng, chi tiết này có thể bị mòn hoặc kẹt dị vật, khiến lượng bi cấp không đều và giảm hiệu quả làm sạch. JieChu Việt Nam tư vấn lựa chọn đầu chia bi phù hợp với cấu tạo và model máy.
Đầu chia bi là gì?
Đầu chia bi, hay ống chia bi, là linh kiện gắn trên mâm quay của motor trong máy phun bi. Khi hoạt động, đầu chia bi quay cùng trục để phân phối đều hạt bi thép hoặc hạt mài ra các cánh văng, đồng thời định hướng góc bắn chính xác. Bộ phận này giúp làm sạch rỉ sét và tạo nhám bề mặt hiệu quả, nhưng dễ mòn nên cần kiểm tra, bảo dưỡng định kỳ.
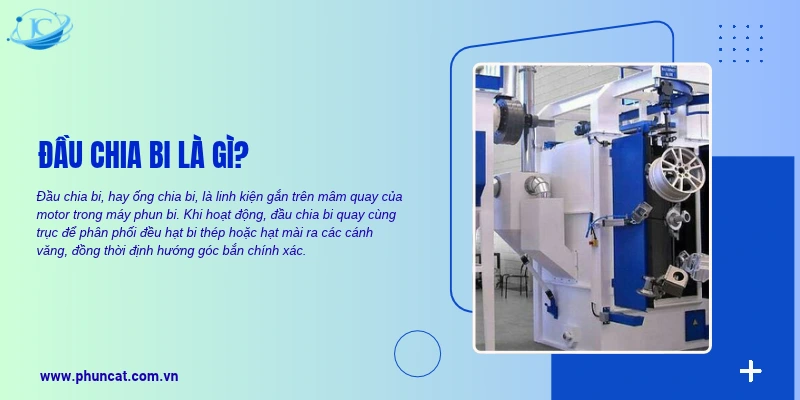
Vị trí lắp ống chia bi trong máy phun bi
Vị trí lắp đặt đầu chia bi trong máy phun bi nằm ngay tại trung tâm của cụm đầu phun bi, hay còn gọi là buồng bánh công tác. Đây là vị trí tiếp nhận hạt bi thép hoặc hạt mài từ ống dẫn bi đổ xuống trước khi được phân phối ra các cánh văng. Cụ thể các vị trị lắp bộ phận này bao gồm:
- Lắp trực tiếp vào trục động cơ: Ống chia bi được cố định trên mâm quay hoặc trục quay của motor đầu phun, kết hợp với cụm cánh gạt bi và cánh văng để đưa bi vào quá trình phun.
- Bố trí bên trong buồng bánh công tác: Bộ phận này thường nằm ở vị trí trung tâm, phía sau hoặc bên trong lồng cánh gạt. Hạt bi từ ống dẫn được đưa xuống tâm ống chia, sau đó phân phối đến các cánh gạt đang quay với tốc độ cao.
- Thiết kế thuận tiện cho việc tháo lắp: Ống chia bi thường được lắp bằng các rãnh định vị hoặc bu-lông chuyên dụng, giúp quá trình kiểm tra, bảo dưỡng và thay thế diễn ra dễ dàng khi bộ phận bị mài mòn.
Quy cách đầu chia bi phổ biến
Sản phẩm thường được phân loại theo số cổng ra, kiểu dáng, kích thước ren, chất liệu và áp suất làm việc để phù hợp với gara, xưởng cơ khí hoặc dây chuyền tự động.
| Tiêu chí quy cách | Các loại phổ biến |
| Số cổng chia |
|
| Kiểu dáng |
|
| Kích thước ren vào | Ren trong 1/4 inch (khoảng 13 mm, DN8) |
| Đầu ra | Thường tích hợp đầu nối nhanh chuẩn SM20 hoặc chân cắm nhanh |
| Chất liệu |
|
| Áp suất làm việc | Thông thường từ 0,5–10 kgf/cm² |
Độ bền và tuổi thọ
Tuổi thọ của đầu chia bi trong cụm turbine máy phun bi trung bình từ 500 đến 1.000 giờ làm việc. Con số này phụ thuộc chủ yếu vào chất lượng chế tạo, vật liệu, tải trọng làm việc, môi trường vận hành và chế độ bảo dưỡng.
Các yếu tố ảnh hưởng đến tuổi thọ của đầu chia bi gồm:
- Chất lượng hạt bi: Hạt bi bị vỡ, biến dạng hoặc lẫn nhiều bụi bẩn, cát và xỉ sẽ làm tăng ma sát, khiến bề mặt đầu chia bi bị mài mòn nhanh hơn.
- Cường độ vận hành: Máy phun bi hoạt động liên tục nhiều ca mỗi ngày thường khiến đầu chia bi hao mòn nhanh hơn so với máy chạy không thường xuyên.
- Độ đồng tâm và cân bằng turbine: Trục quay lệch tâm, rung lắc hoặc mất cân bằng có thể gây mài mòn không đều, làm tăng nguy cơ nứt vỡ linh kiện.
- Chất lượng linh kiện: Đầu chia bi được sản xuất từ vật liệu phù hợp, có độ chính xác cao và nguồn gốc rõ ràng thường giúp duy trì hiệu suất ổn định.
- Bảo dưỡng định kỳ: Kiểm tra độ mòn, vệ sinh hệ thống và thay thế linh kiện đúng thời điểm giúp hạn chế hư hỏng, tránh ảnh hưởng đến hiệu quả phun bi.
Dấu hiệu đầu chia bi cần kiểm tra hoặc thay thế
Dấu hiệu đầu chia bi cần kiểm tra hoặc thay thế gồm tiếng ồn bất thường, rung lắc, phân phối hạt bi không đều, nhiệt độ tăng cao và bề mặt linh kiện bị mài mòn, nứt vỡ.
- Tiếng ồn bất thường: Cụm turbine phát ra tiếng rít, lạch cạch hoặc tiếng va đập kim loại khi hoạt động.
- Lượng bi phân phối không đều: Hạt bi cấp vào turbine không ổn định, tia phun yếu hoặc hiệu quả làm sạch giảm
- Rung lắc mạnh: Cụm turbine rung bất thường có thể liên quan đến đầu chia bi lắp sai vị trí, mài mòn không đều hoặc mất cân bằng các bộ phận quay.
- Nhiệt độ tăng cao: Khu vực cụm quay nóng bất thường cần được kiểm tra
- Bề mặt bị mài mòn, nứt vỡ: Đầu chia bi xuất hiện rãnh mòn sâu, biến dạng hoặc nứt gãy.
Cách chọn đầu chia bi phù hợp
Để chọn đầu chia bi hoặc vòng bi phù hợp, cần xác định rõ loại tải trọng, tốc độ quay, kích thước lắp đặt và môi trường vận hành của thiết bị:
- Loại tải trọng: Tải hướng tâm nên chọn vòng bi cầu rãnh sâu; tải dọc trục phù hợp vòng bi chặn; tải kết hợp cả hướng tâm và dọc trục nên dùng vòng bi côn hoặc tiếp xúc góc.
- Tốc độ quay: Với tốc độ cao, ưu tiên vòng bi cầu tròn vì ma sát nhỏ và sinh nhiệt thấp; tốc độ thấp nhưng tải nặng phù hợp vòng bi đũa hoặc vòng bi côn.
- Kích thước lắp đặt: Đo chính xác đường kính trong, đường kính ngoài và độ dày của vị trí lắp; không chỉ chọn theo kích thước mà bỏ qua điều kiện làm việc.
- Môi trường ẩm ướt hoặc hóa chất: Chọn vòng bi có phớt chắn tốt hoặc vật liệu chống gỉ để ngăn bụi, nước và hóa chất xâm nhập.
- Môi trường nhiệt độ cao: Dùng vòng bi chịu nhiệt chuyên dụng kết hợp mỡ bôi trơn phù hợp để tránh khô mỡ và kẹt bi.
- Chất lượng linh kiện: Ưu tiên vòng bi có dung sai chính xác, vật liệu chịu mài mòn và xuất xứ rõ ràng để đảm bảo độ bền khi vận hành liên tục.
Quy trình lắp đặt và bảo trì thiết bị
Quy trình lắp đặt và bảo trì đầu chia bi trong máy phun bi gồm ngắt nguồn, tháo cụm turbine, vệ sinh, căn chỉnh linh kiện, kiểm tra độ mòn và chạy thử nhằm đảm bảo thiết bị vận hành ổn định, an toàn.
- Bước 1 – Ngắt nguồn và tháo cụm đầu phun: Tắt nguồn điện, khóa và cô lập các nguồn năng lượng liên quan, chờ động cơ dừng hẳn rồi mới mở vỏ bảo vệ để tiếp cận đầu chia bi.
- Bước 2 – Vệ sinh và kiểm tra linh kiện: Loại bỏ bụi bẩn, mạt kim loại và hạt bi vỡ. Kiểm tra đầu chia bi, cánh văng, trục quay và các vị trí lắp ghép để phát hiện mài mòn, nứt vỡ hoặc biến dạng.
- Bước 3 – Lắp đặt đầu chia bi: Đặt linh kiện đúng chiều, căn chỉnh đồng tâm với trục quay và siết bu-lông theo hướng dẫn của nhà sản xuất. Không tự ý thay đổi kết cấu hoặc lực siết quy định.
- Bước 4 – Lắp ráp và chạy thử: Lắp lại các bộ phận bảo vệ, kiểm tra độ chắc chắn rồi chạy thử theo quy trình an toàn để phát hiện tiếng ồn, rung lắc hoặc hiện tượng quay bất thường.
- Bước 5 – Bảo trì định kỳ: Kiểm tra đầu chia bi sau mỗi ca hoặc theo lịch bảo dưỡng của nhà sản xuất. Làm sạch đường dẫn bi, theo dõi mức độ hao mòn và thay thế khi linh kiện vượt giới hạn cho phép.
Báo giá đầu chia bi máy phun bi
Giá đầu chia bi máy phun bi khoảng 1,5 – 5 triệu, phụ thuộc vào model máy, vật liệu, kích thước, số cửa cấp bi, yêu cầu gia công và số lượng đặt hàng. Mời bạn cùng tham khảo bảng giá sản phẩm dưới đây:
| STT | Model / Quy cách | Số cửa cấp bi | Đường kính ngoài | Chiều dày thành | Đơn giá tham khảo (VNĐ/chiếc) |
| 1 | Đầu chia bi 2 cửa | 2 cửa | 100 – 150 mm | 6 – 8 mm | 1.500.000 – 2.500.000 |
| 2 | Đầu chia bi 4 cửa | 4 cửa | 150 – 200 mm | 6 – 10 mm | 2.500.000 – 4.000.000 |
| 3 | Đầu chia bi 6 cửa | 4 – 6 cửa | 200 – 250 mm | 8 – 12 mm | 4.000.000 – 6.000.000 |
| 4 | Đầu chia bi 6 cửa | 6 cửa | 250 – 300 mm | 8 – 12 mm | 5.500.000 – 7.500.000 |
| 5 | Đầu chia bi 8 cửa | 8 cửa | 300 – 400 mm | 10 – 15 mm | 7.500.000 – 10.000.000 |
| 6 | Đầu chia bi 2 cửa inox | 2 cửa | 100 – 150 mm | 6 – 8 mm | 3.000.000 – 5.000.000 |
| 7 | Đầu chia bi 4 cửa inox | 4 cửa | 150 – 200 mm | 6 – 10 mm | 5.000.000 – 7.500.000 |
| 8 | Đầu chia bi 6 cửa inox | 4 – 6 cửa | 200 – 250 mm | 8 – 12 mm | 7.500.000 – 10.000.000 |
| 9 | Đầu chia bi 8 cửa inox | 8 cửa | 300 – 400 mm | 10 – 15 mm | 10.000.000 – 13.000.000 |
| 10 | Đầu chia bi theo bản vẽ | Tùy chọn | Theo yêu cầu | Theo yêu cầu | Liên hệ |
Để nhận báo giá chính xác, khách hàng nên gửi model máy, ảnh linh kiện cũ, bản vẽ nếu có và các kích thước đo thực tế. JieChu Việt Nam cung cấp phụ kiện phun cát và hỗ trợ kỹ thuật cho nhiều nhu cầu sản xuất.
Kết luận
Đầu chia bi là phụ kiện quan trọng giúp phân phối hạt bi đều, giữ cho cánh văng vận hành ổn định và duy trì hiệu quả làm sạch của máy phun bi. Nếu doanh nghiệp đang cần thay thế hoặc đặt gia công đầu chia bi máy phun bi, hãy liên hệ ngay JIE CHU Việt Nam qua số điện thoại 0942 267 620 để nhận tư vấn linh kiện phù hợp, báo giá chi tiết.